OK
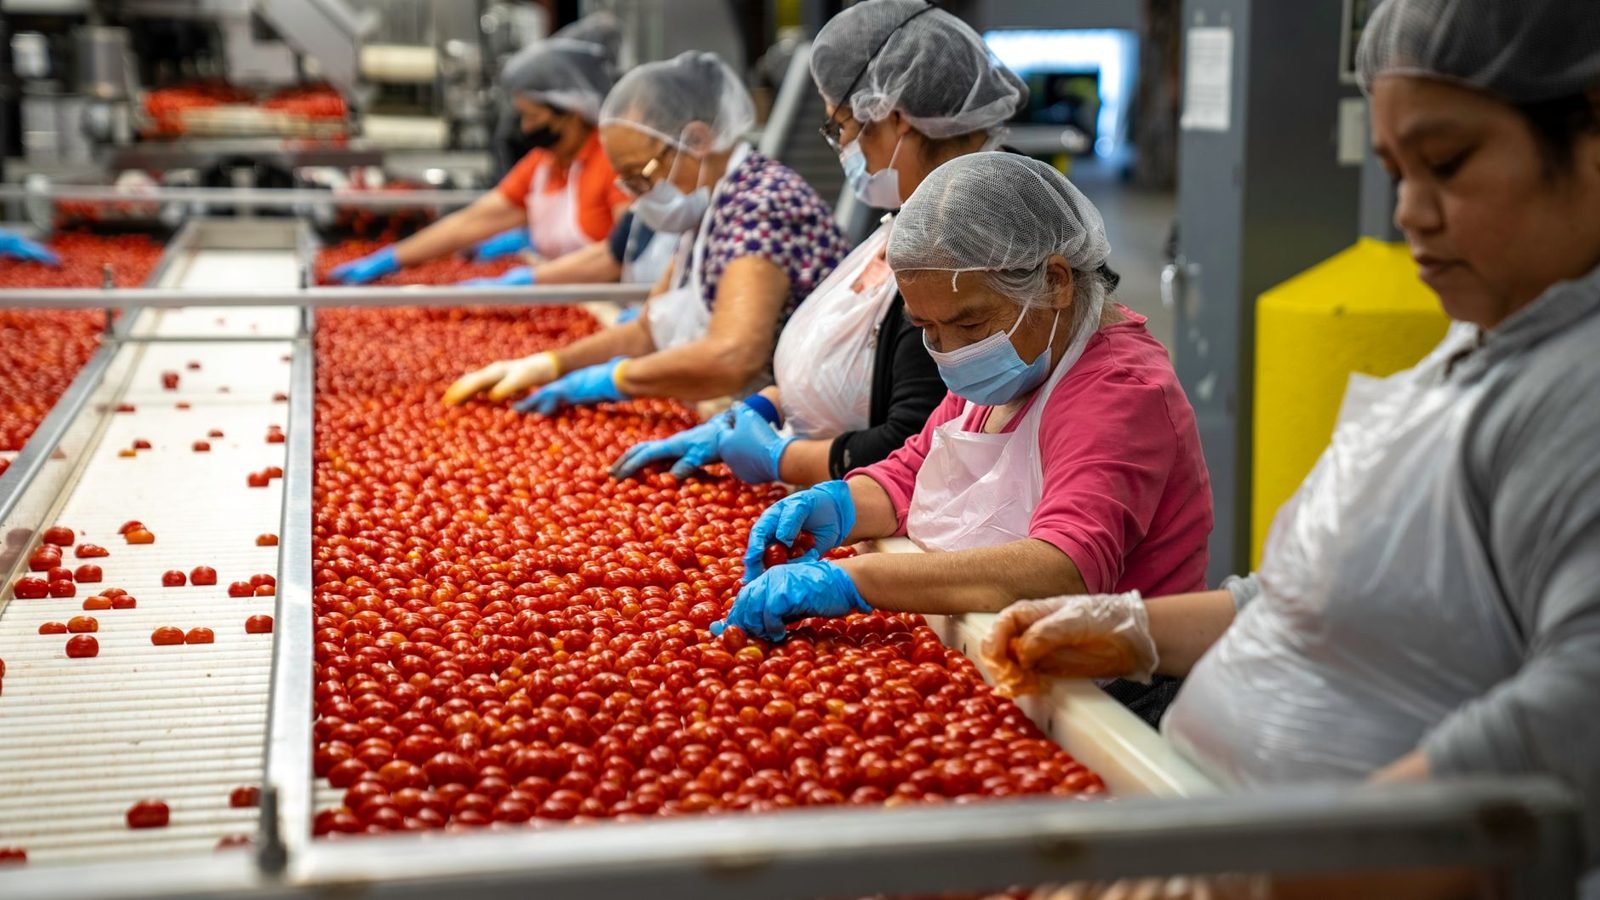
Le groupe Foodiverse, maison mère de Verdifresh, a clôturé 2025 avec un chiffre d'affaires de 384 millions d'euros, en hausse de 19,8 % sur un an, selon FreshPlaza. Au cours de l'exercice, il a développé 130 nouvelles références, ce qui porte son catalogue à plus de 1 600 ; il vend sur 16 marchés à plus de 350 clients et a ajouté deux usines en Allemagne, à Straelen et Reutlingen, qu'il a intégrées avec Thurländer Salate dans une plateforme de trois sites. Par société, Verdifresh a progressé de 19,5 %, l'italienne Ortoverde de 16,6 % et la suisse Josef Müller Gemüse de 10,4 %.
Le groupe se présente désormais comme une plateforme agro-industrielle européenne de produits frais prêts à consommer et présente à Fruit Attraction, du 6 au 8 octobre, des salades complètes, des kits à cuisiner, des plats chauds et des formats prêts à manger.
Ce que cela signifie pour une usine de conditionnement
Croître grâce aux nouvelles références a une face cachée qui n'apparaît pas dans les comptes : chaque référence est un changement de plus sur la ligne. Avec un catalogue de cette taille, l'usine abandonne les longues séries et enchaîne des lots courts, et le temps d'arrêt de la ligne entre deux lots (changer de film ou de barquette, d'étiquette, de recette, régler le format, nettoyer) devient l'une des plus grandes pertes de TRS (OEE), même s'il est rarement mesuré comme tel.
Pour les produits frais, la pression est double. La durée de vie se compte en jours et on ne peut pas produire pour le stock : le changement doit donc être rapide et surtout sans erreur. L'étiquette, la date et le lot de la nouvelle référence doivent être justes dès le premier emballage, car une erreur d'étiquetage oblige à retirer du produit.
L'outil classique est le SMED : séparer ce qui peut être préparé pendant que la ligne tourne (matériel de la référence suivante, outillages, recette chargée) de ce qui oblige à l'arrêter, et réduire cette dernière partie grâce à des réglages reproductibles, des butées, des repères et des paramètres enregistrés par référence. La première étape n'est pas d'acheter quoi que ce soit, mais de mesurer : combien de changements par équipe, combien de temps dure réellement chacun et combien de temps la ligne met ensuite à retrouver sa cadence nominale. Notre page sur l'amélioration continue explique comment nous abordons cette analyse.
Il est aussi utile d'examiner le catalogue à partir des données. Bien souvent, une petite partie des références fait l'essentiel du volume, tandis que les autres concentrent les changements, les pertes au démarrage et la complexité. Savoir ce que coûte chaque référence en ligne aide à décider ce que l'on regroupe, ce que l'on produit à la suite et ce qu'il vaut mieux confier à une autre usine.
Cinq clés pour les lignes à nombreuses références
- Mesurer le changement complet : du dernier emballage conforme d'une référence au premier conforme de la suivante à cadence nominale, et pas seulement le temps machine arrêtée.
- Séquencer avec discernement : ordonner la production pour que les changements soient petits (même film, même format, produit différent) avant d'aborder les grands.
- Une recette par référence : paramètres machine, étiquette et format enregistrés et chargés depuis un seul endroit, et non réglés à la main à chaque changement.
- Vérifier le premier emballage : un contrôle automatique de l'étiquette, de la date et du lot au démarrage de chaque référence évite qu'une erreur se répète sur tout le lot.
- Un standard écrit et vivant : une fiche de changement avec étapes, responsables et temps cibles, mise à jour à chaque amélioration trouvée.
Élargir le catalogue est une bonne nouvelle pour l'entreprise ; qu'il n'absorbe pas la capacité de la ligne dépend de la façon dont chaque changement est géré. Si votre usine est dans cette situation, parlons-en.