 OK
Medidas e regras
Quando o defeito se pode medir: largura, posição, presença. Rápida, estável e fácil de explicar.
Início / Visão artificial / Selagem
Integridade da embalagem · visão e deep learning
Uma selagem fria ou com produto preso pode passar na linha e falhar no ponto de venda. Verificamos a selagem de cada embalagem e, com a estatística do processo, avisamos quando começa a desviar-se, antes de aparecer o defeito.

O que faz
A câmara mede cada selagem e compara-a com a sua receita. Onde a visão clássica não chega (superfícies com reflexos, dobras, materiais variáveis) aplicamos deep learning, redes neuronais treinadas com as suas embalagens boas e más. O nosso software Nadir acrescenta a estatística: média, dispersão e curva de Gauss de cada medida para ver se o processo é estável.
Como o abordamos
Nem todas as selagens se inspecionam da mesma forma. Em cada caso estudamos que técnica dá a fiabilidade de que precisa e dizemos-lho antes de assinar, incluindo o que não se pode garantir.
Quando o defeito se pode medir: largura, posição, presença. Rápida, estável e fácil de explicar.
Para o que muda de uma embalagem para outra: dobras, reflexos, materiais ou produtos naturais.
Histogramas e tendências de cada medida para saber se a seladora se está a desajustar.
Se o sistema que tem expulsa selagens boas, o guia de falsas rejeições explica de onde vêm. Para cuvetes, taças e sacos, veja também a visão artificial para a indústria alimentar.
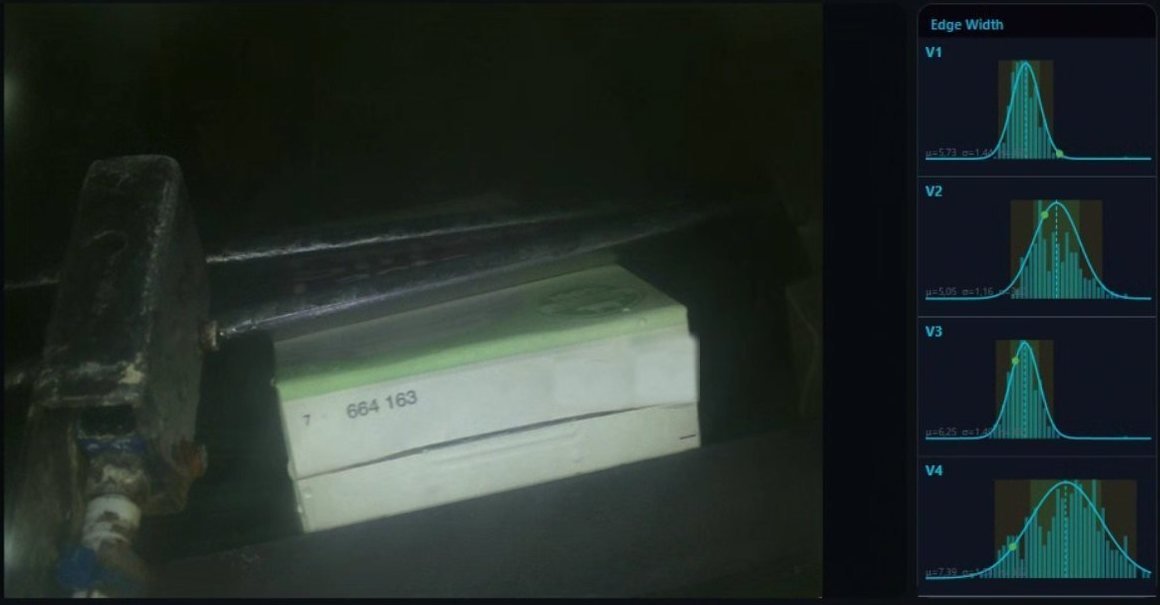 Embalagem de cartão · selagem
Com o Nadir detetamos problemas de selagem no fundo de embalagens de cartão através de deep learning, e a estatística do processo antecipa os desvios antes que se convertam em defeitos.
Estatística diária da selagem
Todos os dias, sem que ninguém o peça, o nosso software envia por e-mail à qualidade e aos chefes de turno o resumo da soldadura das embalagens, via a via. Assim é o de um dia de produção de embalagens de cartão, com mais de 200 000 embalagens verificadas uma a uma.
 SentinelPLUSmodo Nadir
📊 RELATÓRIO POR VIAS
LINHA 00 XX · 12/05/2026
214 737 embalagens · 3 NOK
terça-feira, 12/05/2026 · 0,00% de rejeição
A via 4 é a que mais rejeita: 0,00% (2 de 48 410).
| Via | Embalagens | NOK | % rejeição | Média | σ | CV | Cpk | Mín – Máx |
|---|---|---|---|---|---|---|---|---|
| Via 1 | 48 120 | 0 | 0,00% | 4,72 | 1,21 | 25,6% | 3,11 | 0,35 – 12,90 |
| Via 2 | 48 305 | 0 | 0,00% | 4,31 | 1,08 | 25,1% | 3,61 | 0,42 – 11,20 |
| Via 3 | 48 262 | 0 | 0,00% | 4,95 | 1,24 | 25,1% | 2,97 | 0,38 – 11,84 |
| Via 4 | 48 410 | 2 | 0,00% | 5,38 | 1,33 | 24,7% | 2,66 | 0,51 – 12,35 |
Diagnóstico
As 4 vias comportam-se de forma homogénea: dispersão e centragem semelhantes, sem nenhum desvio relevante.
Capacidade medida contra os limites — / 16. Cpk ≥ 1,33 capaz · 1,00–1,33 justo · < 1,00 insuficiente.
21 640 embalagens sem via atribuída (a máquina estava a arrancar ou o padrão de disparos perdeu-se): não são atribuídas a nenhuma via.
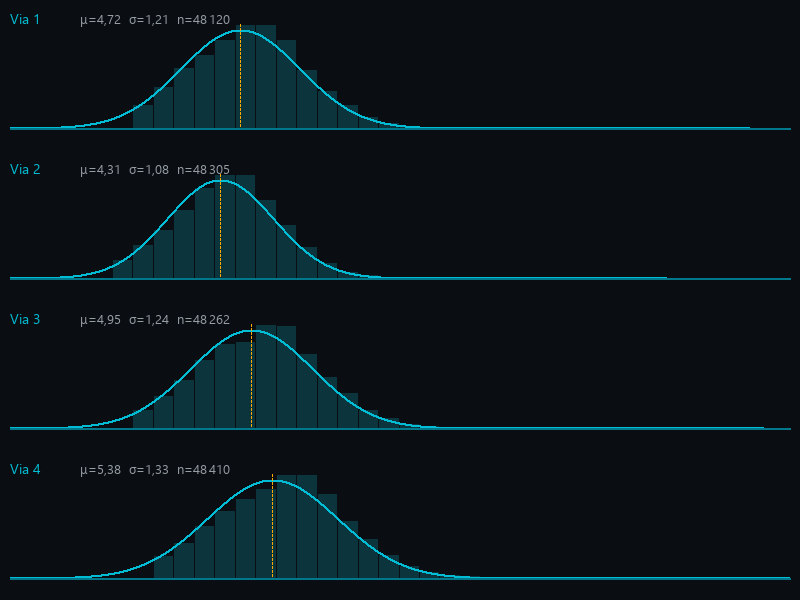
Distribuição da medida por via
Medida ao longo do dia
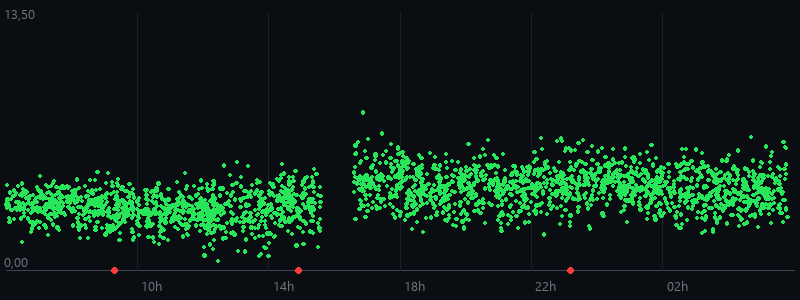
Verde: embalagem boa · Vermelho: rejeitada.
TIVOX Solutions · Mensagem automática da fábrica, não responder
Embalagens verificadas, rejeitadas e percentagem de rejeição, numa linha. A primeira coisa que o chefe de turno vê ao abrir o e-mail.
Se uma cabeça de soldadura começa a falhar mais do que as outras, aparece destacada no topo, com a sua percentagem e contagem.
Cada cabeça de soldadura em separado: média e dispersão (σ) da medida, coeficiente de variação (CV), mínimo e máximo.
Compara a dispersão com os limites de tolerância. Acima de 1,33 o processo é capaz; aqui todas as vias estão entre 2,6 e 3,6: uma selagem muito estável.
O sistema compara as vias e escreve-o com clareza: a melhor, a pior e se alguma se desviou. Sem folhas de cálculo.
O histograma de cada via com a sua curva normal. Se uma curva se alarga ou se desloca, a seladora está a desafinar-se, mesmo antes de haver rejeições.
Cada ponto é uma embalagem. Veem-se os arranques, as mudanças de turno e os desvios, e a vermelho cada rejeição no momento exato em que aconteceu.
Cada relatório inclui também a foto das embalagens rejeitadas. Destinatários, hora e frequência (por turno, por dia ou por semana) ajustam-se a cada fábrica.
Perguntas frequentes
Uma câmara com a sua iluminação, colocada na linha depois da seladora, que mede a selagem de cada embalagem e a compara com a sua receita. Se a selagem estiver fora do intervalo, a embalagem é rejeitada com a sua foto. Com a estatística do processo, além disso, avisa quando a seladora começa a desajustar-se, antes do primeiro defeito.
A largura e a continuidade da selagem, o produto preso na soldadura, as rugas e as dobras, e as selagens do fundo e as aberturas em embalagens de cartão. Onde a visão clássica não chega (brilhos, dobras, materiais variáveis), aplicamos deep learning.
A amostragem verifica algumas embalagens de vez em quando, que normalmente se destroem; o que acontece entre uma amostra e a seguinte não se vê. A câmara verifica a selagem de todas as embalagens sem lhes tocar, e a estatística do processo avisa quando a seladora começa a desajustar-se, antes do primeiro defeito.
Embalagens com soldadura ou termosselagem, como brik e embalagens de cartão, sacos, blisters ou copos, conforme o caso. No teste de viabilidade analisamos a sua embalagem concreta e dizemos-lhe se se pode inspecionar com fiabilidade.
Não. Se o defeito se pode medir, a visão clássica é mais simples e estável. Reservamos o deep learning para o que a visão clássica não resolve bem.
O Nadir regista cada medida e calcula a sua média e a sua dispersão. Quando a tendência sai do normal, dispara o alarme, mesmo que ainda não haja embalagens rejeitadas.
São expulsas da linha e cada rejeição fica com a sua foto, hora e motivo, à disposição da qualidade e para qualquer auditoria ou reclamação.
Teste de viabilidade remoto, sem custo
Envie-nos amostras boas e más. Dizemos-lhe que técnica funciona com a sua embalagem e com que fiabilidade esperável.