 OK
Medidas y reglas
Cuando el defecto se puede medir: anchura, posición, presencia. Rápida, estable y fácil de explicar.
Inicio / Visión artificial / Sellado
Integridad del envase · visión y deep learning
Un sellado frío o con producto atrapado puede superar la línea y fallar en el punto de venta. Revisamos el sellado de cada envase y, con la estadística del proceso, avisamos cuando empieza a desviarse, antes de que aparezca el defecto.

Qué hace
La cámara mide cada sellado y lo compara con su receta. Donde la visión clásica no llega (superficies con reflejos, pliegues, materiales variables) aplicamos deep learning, redes neuronales entrenadas con sus envases buenos y malos. Nuestro software Nadir añade la estadística: media, dispersión y campana de Gauss de cada medida para ver si el proceso es estable.
Cómo lo abordamos
No todos los sellados se inspeccionan igual. En cada caso estudiamos qué técnica da la fiabilidad que necesita y se lo decimos antes de firmar, también lo que no se puede garantizar.
Cuando el defecto se puede medir: anchura, posición, presencia. Rápida, estable y fácil de explicar.
Para lo que cambia de un envase a otro: pliegues, reflejos, materiales o productos naturales.
Histogramas y tendencias de cada medida para saber si la selladora se está desajustando.
Si el sistema que tiene expulsa sellados buenos, la guía de falsos rechazos explica de dónde vienen. Para bandejas, tarrinas y bolsas, vea también la visión artificial para la industria alimentaria.

Con Nadir detectamos problemas de sellado en el fondo de envases de cartón mediante deep learning, y la estadística del proceso anticipa las desviaciones antes de que se conviertan en defectos.
Estadística diaria del sellado
Cada día, sin que nadie lo pida, nuestro software manda por correo a calidad y a los jefes de turno el resumen de la soldadura de los envases, vía a vía. Así es el de un día de producción de envases de cartón, con más de 200.000 envases revisados uno a uno.

📊 INFORME POR VÍAS
LÍNEA 00 XX · 12/05/2026
214.737 piezas · 3 NOK
martes, 12/05/2026 · 0,00% de rechazo
La vía 4 es la que más rechaza: 0,00% (2 de 48.410).
| Vía | Piezas | NOK | % rechazo | Media | σ | CV | Cpk | Mín – Máx |
|---|---|---|---|---|---|---|---|---|
| Vía 1 | 48.120 | 0 | 0,00% | 4,72 | 1,21 | 25,6% | 3,11 | 0,35 – 12,90 |
| Vía 2 | 48.305 | 0 | 0,00% | 4,31 | 1,08 | 25,1% | 3,61 | 0,42 – 11,20 |
| Vía 3 | 48.262 | 0 | 0,00% | 4,95 | 1,24 | 25,1% | 2,97 | 0,38 – 11,84 |
| Vía 4 | 48.410 | 2 | 0,00% | 5,38 | 1,33 | 24,7% | 2,66 | 0,51 – 12,35 |
Diagnóstico
Las 4 vías se comportan de forma homogénea: dispersión y centrado parecidos, sin ninguna desviación destacable.
Capacidad medida contra los límites — / 16. Cpk ≥ 1,33 capaz · 1,00–1,33 justo · < 1,00 insuficiente.
21.640 piezas sin vía asignada (la máquina arrancaba o el patrón de disparos se perdió): no se atribuyen a ninguna vía.
Distribución de la medida por vía

Medida a lo largo del día
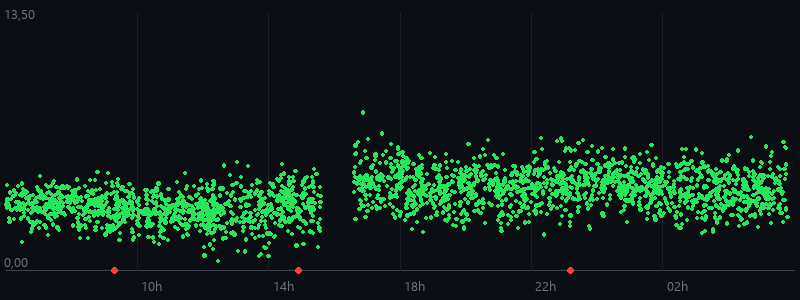
Verde: pieza buena · Rojo: rechazada.
TIVOX Solutions · Mensaje automático de planta, no responder
Envases revisados, rechazados y porcentaje de rechazo, en una línea. Lo primero que ve el jefe de turno al abrir el correo.
Si un cabezal empieza a fallar más que los demás, sale destacado arriba, con su porcentaje y su recuento.
Cada cabezal de soldadura por separado: media y dispersión (σ) de la medida, coeficiente de variación (CV), mínimo y máximo.
Compara la dispersión con los límites de tolerancia. Por encima de 1,33 el proceso es capaz; aquí todas las vías están entre 2,6 y 3,6: un sellado muy estable.
El sistema compara las vías y lo escribe en claro: la mejor, la peor y si alguna se ha desviado. Sin hojas de cálculo.
El histograma de cada vía con su curva normal. Si una campana se ensancha o se desplaza, la selladora se está desajustando, aunque todavía no haya rechazos.
Cada punto es un envase. Se ven los arranques, los cambios de turno y las derivas, y en rojo cada rechazo en el momento exacto en que ocurrió.
Cada informe lleva además la foto de los envases rechazados. Destinatarios, hora y frecuencia (por turno, por día o por semana) se ajustan a cada planta.
Preguntas frecuentes
Una cámara con su iluminación, colocada en la línea después de la selladora, que mide el sellado de cada envase y lo compara con su receta. Si el sellado está fuera de rango, el envase se rechaza con su foto. Con la estadística del proceso, además, avisa cuando la selladora empieza a desajustarse, antes del primer defecto.
La anchura y la continuidad del sellado, el producto atrapado en la soldadura, las arrugas y los pliegues, y los sellados de fondo y las aperturas en envases de cartón. Donde la visión clásica no llega (brillos, pliegues, materiales variables), aplicamos deep learning.
El muestreo revisa unos pocos envases cada cierto tiempo, que normalmente se destruyen; lo que pasa entre una muestra y la siguiente no se ve. La cámara revisa el sellado de todos los envases sin tocarlos, y la estadística del proceso avisa cuando la selladora empieza a desajustarse, antes del primer defecto.
Envases con soldadura o termosellado, como brik y envases de cartón, bolsas, blísteres o tarrinas, según el caso. En la prueba de viabilidad vemos su envase concreto y le decimos si se puede inspeccionar con fiabilidad.
No. Si el defecto se puede medir, la visión clásica es más sencilla y estable. El deep learning lo reservamos para lo que la visión clásica no resuelve bien.
Nadir registra cada medida y calcula su media y su dispersión. Cuando la tendencia se sale de lo normal salta la alarma, aunque todavía no haya envases rechazados.
Se expulsan de la línea y cada rechazo queda con su foto, hora y motivo, a disposición de calidad y para cualquier auditoría o reclamación.
Prueba de viabilidad en remoto, sin coste
Envíenos muestras buenas y malas. Le decimos qué técnica funciona con su envase y con qué fiabilidad esperable.