 OK
Medidas e regras
Cando o defecto se pode medir: anchura, posición, presenza. Rápida, estable e fácil de explicar.
Inicio / Visión artificial / Selado
Integridade do envase · visión e deep learning
Un selado frío ou con produto atrapado pode superar a liña e fallar no punto de venda. Revisamos o selado de cada envase e, coa estatística do proceso, avisamos cando comeza a desviarse, antes de que apareza o defecto.

Que fai
A cámara mide cada selado e compárao coa súa receita. Onde a visión clásica non chega (superficies con reflexos, dobras, materiais variables) aplicamos deep learning, redes neuronais adestradas cos seus envases bos e malos. O noso software Nadir engade a estatística: media, dispersión e campá de Gauss de cada medida para ver se o proceso é estable.
Como o abordamos
Non todos os selados se inspeccionan igual. En cada caso estudamos que técnica dá a fiabilidade que necesita e dicímosllo antes de asinar, tamén o que non se pode garantir.
Cando o defecto se pode medir: anchura, posición, presenza. Rápida, estable e fácil de explicar.
Para o que cambia dun envase a outro: dobras, reflexos, materiais ou produtos naturais.
Histogramas e tendencias de cada medida para saber se a seladora se está a desaxustar.
Se o sistema que ten expulsa selados bos, a guía de falsos rexeitamentos explica de onde veñen. Para bandexas, tarrinas e bolsas, vexa tamén a visión artificial para a industria alimentaria.
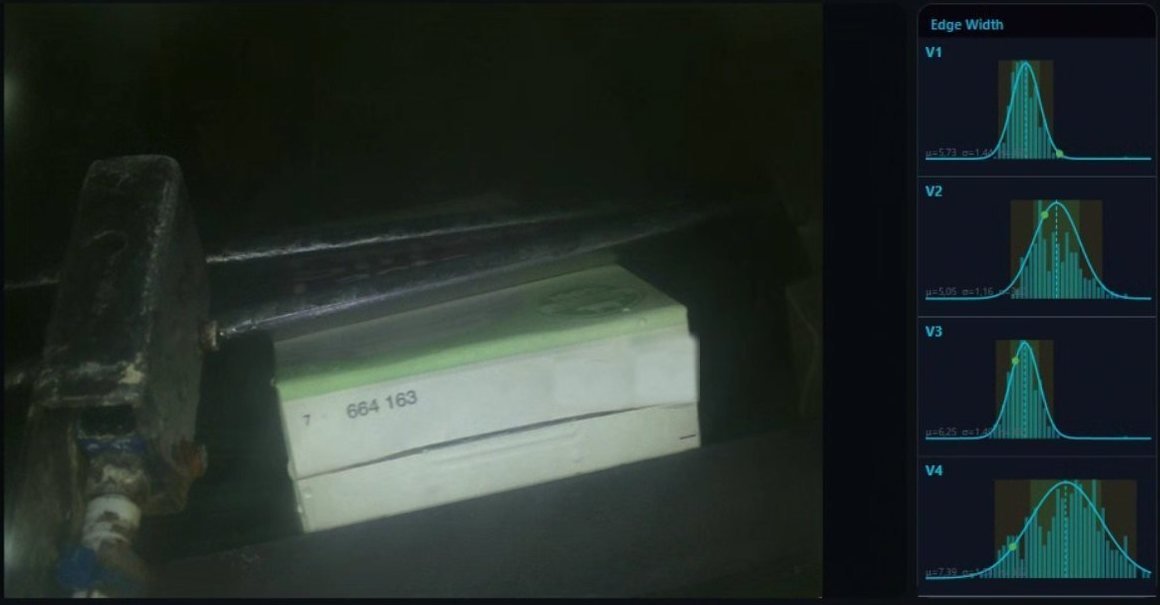 Envase de cartón · selado
Con Nadir detectamos problemas de selado no fondo de envases de cartón mediante deep learning, e a estatística do proceso anticipa as desviacións antes de que se convertan en defectos.
Estatística diaria do selado
Cada día, sen que ninguén o pida, o noso software manda por correo a calidade e aos xefes de quenda o resumo da soldadura dos envases, vía a vía. Así é o dun día de produción de envases de cartón, con máis de 200.000 envases revisados un a un.
 SentinelPLUSmodo Nadir
📊 INFORME POR VÍAS
LIÑA 00 XX · 12/05/2026
214.737 pezas · 3 NOK
martes, 12/05/2026 · 0,00% de rexeitamento
A vía 4 é a que máis rexeita: 0,00% (2 de 48.410).
| Vía | Pezas | NOK | % rexeitamento | Media | σ | CV | Cpk | Mín – Máx |
|---|---|---|---|---|---|---|---|---|
| Vía 1 | 48.120 | 0 | 0,00% | 4,72 | 1,21 | 25,6% | 3,11 | 0,35 – 12,90 |
| Vía 2 | 48.305 | 0 | 0,00% | 4,31 | 1,08 | 25,1% | 3,61 | 0,42 – 11,20 |
| Vía 3 | 48.262 | 0 | 0,00% | 4,95 | 1,24 | 25,1% | 2,97 | 0,38 – 11,84 |
| Vía 4 | 48.410 | 2 | 0,00% | 5,38 | 1,33 | 24,7% | 2,66 | 0,51 – 12,35 |
Diagnóstico
As 4 vías compórtanse de forma homoxénea: dispersión e centrado parecidos, sen ningunha desviación destacable.
Capacidade medida contra os límites — / 16. Cpk ≥ 1,33 capaz · 1,00–1,33 xusto · < 1,00 insuficiente.
21.640 pezas sen vía asignada (a máquina arrancaba ou o patrón de disparos perdeuse): non se atribúen a ningunha vía.
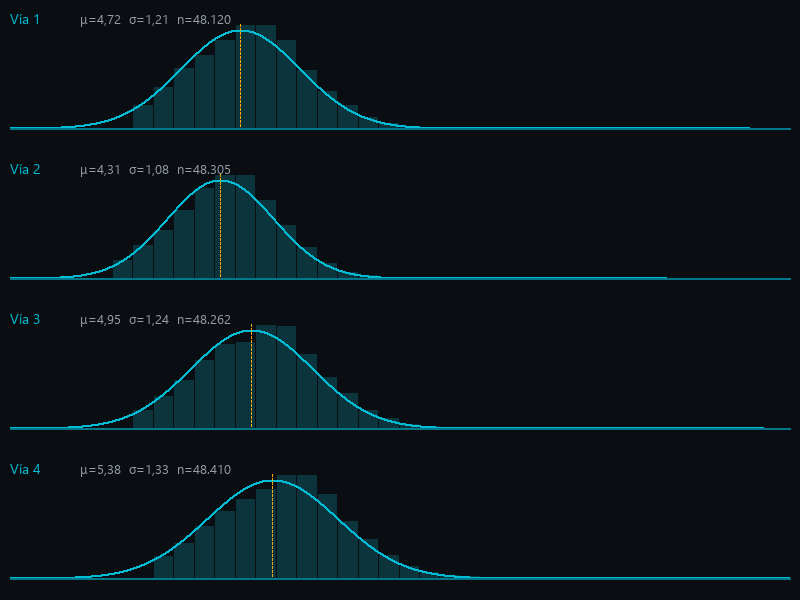
Distribución da medida por vía
Medida ao longo do día
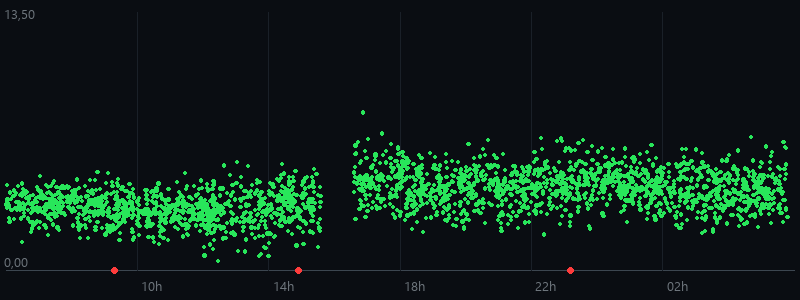
Verde: peza boa · Vermello: rexeitada.
TIVOX Solutions · Mensaxe automática de planta, non responder
Envases revisados, rexeitados e porcentaxe de rexeitamento, nunha liña. O primeiro que ve o xefe de quenda ao abrir o correo.
Se un cabezal comeza a fallar máis ca os demais, sae destacado arriba, coa súa porcentaxe e a súa contaxe.
Cada cabezal de soldadura por separado: media e dispersión (σ) da medida, coeficiente de variación (CV), mínimo e máximo.
Compara a dispersión cos límites de tolerancia. Por riba de 1,33 o proceso é capaz; aquí todas as vías están entre 2,6 e 3,6: un selado moi estable.
O sistema compara as vías e escríbeo en claro: a mellor, a peor e se algunha se desviou. Sen follas de cálculo.
O histograma de cada vía coa súa curva normal. Se unha campá se ensancha ou se despraza, a seladora estase a desaxustar, aínda que aínda non haxa rexeitamentos.
Cada punto é un envase. Vense os arranques, os cambios de quenda e as derivas, e en vermello cada rexeitamento no momento exacto en que ocorreu.
Cada informe leva ademais a foto dos envases rexeitados. Destinatarios, hora e frecuencia (por quenda, por día ou por semana) axústanse a cada planta.
Preguntas frecuentes
Unha cámara coa súa iluminación, colocada na liña despois da seladora, que mide o selado de cada envase e o compara coa súa receita. Se o selado está fóra de rango, o envase rexéitase coa súa foto. Coa estatística do proceso, ademais, avisa cando a seladora comeza a desaxustarse, antes do primeiro defecto.
A anchura e a continuidade do selado, o produto atrapado na soldadura, as engurras e as dobras, e os selados de fondo e as aberturas en envases de cartón. Onde a visión clásica non chega (brillos, dobras, materiais variables), aplicamos deep learning.
A mostraxe revisa uns poucos envases cada certo tempo, que normalmente se destrúen; o que pasa entre unha mostra e a seguinte non se ve. A cámara revisa o selado de todos os envases sen tocalos, e a estatística do proceso avisa cando a seladora comeza a desaxustarse, antes do primeiro defecto.
Envases con soldadura ou termoselado, como brik e envases de cartón, bolsas, blísteres ou tarrinas, segundo o caso. Na proba de viabilidade vemos o seu envase concreto e dicímoslle se se pode inspeccionar con fiabilidade.
Non. Se o defecto se pode medir, a visión clásica é máis sinxela e estable. O deep learning reservámolo para o que a visión clásica non resolve ben.
Nadir rexistra cada medida e calcula a súa media e a súa dispersión. Cando a tendencia se sae do normal salta a alarma, aínda que aínda non haxa envases rexeitados.
Expúlsanse da liña e cada rexeitamento queda coa súa foto, hora e motivo, á disposición de calidade e para calquera auditoría ou reclamación.
Proba de viabilidade en remoto, sen custo
Envíenos mostras boas e malas. Dicímoslle que técnica funciona co seu envase e con que fiabilidade esperable.