 OK
Mesures et règles
Lorsque le défaut est mesurable : largeur, position, présence. Rapide, stable et facile à expliquer.
Accueil / Vision industrielle / Scellage
Intégrité de l’emballage · vision et deep learning
Un scellage froid ou avec du produit pris peut franchir la ligne sans être détecté et céder au point de vente. Nous contrôlons le scellage de chaque emballage et, grâce aux statistiques du procédé, nous vous alertons dès qu’il commence à dériver, avant que le défaut n’apparaisse.

Ce qu’il fait
La caméra mesure chaque scellage et le compare à sa recette. Là où la vision classique ne suffit pas (surfaces réfléchissantes, plis, matériaux variables), nous appliquons le deep learning, des réseaux de neurones entraînés avec vos emballages conformes et défectueux. Notre logiciel Nadir ajoute les statistiques : moyenne, dispersion et courbe de Gauss de chaque mesure pour savoir si le procédé est stable.
Notre approche
Tous les scellages ne s’inspectent pas de la même façon. Dans chaque cas, nous étudions quelle technique offre la fiabilité dont vous avez besoin et nous vous le disons avant de signer, y compris ce qui ne peut pas être garanti.
Lorsque le défaut est mesurable : largeur, position, présence. Rapide, stable et facile à expliquer.
Pour ce qui varie d’un emballage à l’autre : plis, reflets, matériaux ou produits naturels.
Histogrammes et tendances de chaque mesure pour savoir si la scelleuse se dérègle.
Si votre système actuel éjecte des scellages conformes, le guide des faux rejets explique d’où ils viennent. Pour les barquettes, pots et sachets, voyez aussi la vision industrielle pour l’agroalimentaire.
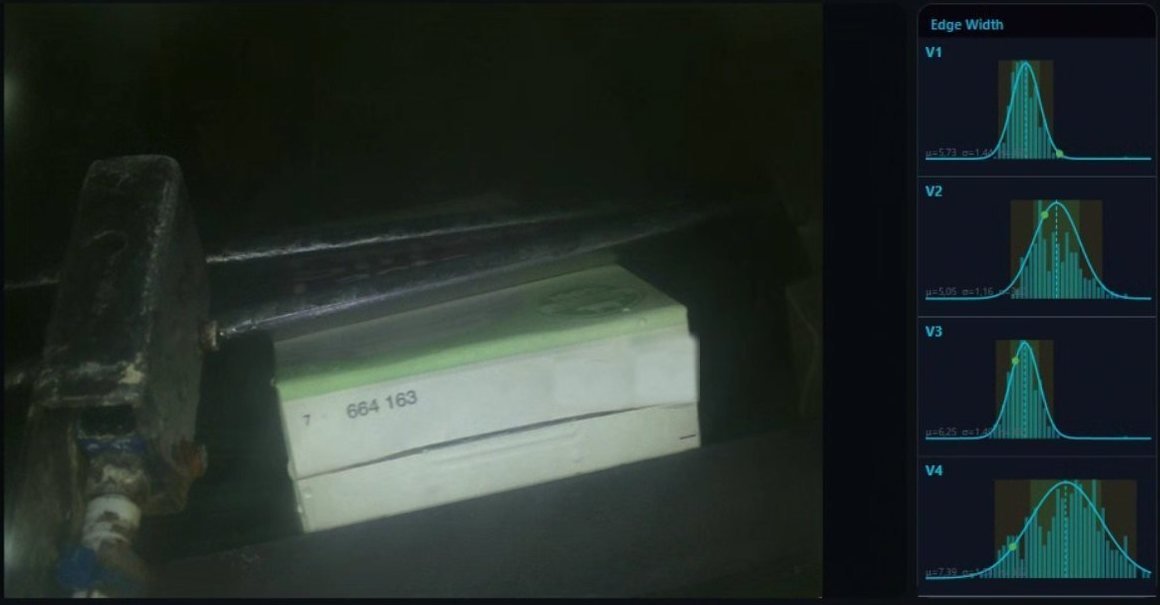 Emballage carton · scellage
Avec Nadir, nous détectons par deep learning les problèmes de scellage au fond d’emballages en carton, et les statistiques du procédé anticipent les dérives avant qu’elles ne deviennent des défauts.
Statistique quotidienne du scellage
Chaque jour, sans que personne ne le demande, notre logiciel envoie par e-mail à la qualité et aux chefs d'équipe le bilan de la soudure des emballages, voie par voie. Voici celui d'une journée de production d'emballages carton, avec plus de 200 000 emballages contrôlés un par un.
 SentinelPLUSmode Nadir
📊 RAPPORT PAR VOIE
LIGNE 00 XX · 12/05/2026
214 737 emballages · 3 NOK
mardi 12/05/2026 · 0,00 % de rebut
La voie 4 est celle qui rejette le plus : 0,00 % (2 sur 48 410).
| Voie | Emballages | NOK | % rebut | Moyenne | σ | CV | Cpk | Min – Max |
|---|---|---|---|---|---|---|---|---|
| Voie 1 | 48 120 | 0 | 0,00 % | 4,72 | 1,21 | 25,6% | 3,11 | 0,35 – 12,90 |
| Voie 2 | 48 305 | 0 | 0,00 % | 4,31 | 1,08 | 25,1% | 3,61 | 0,42 – 11,20 |
| Voie 3 | 48 262 | 0 | 0,00 % | 4,95 | 1,24 | 25,1% | 2,97 | 0,38 – 11,84 |
| Voie 4 | 48 410 | 2 | 0,00 % | 5,38 | 1,33 | 24,7% | 2,66 | 0,51 – 12,35 |
Diagnostic
Les 4 voies se comportent de façon homogène : dispersion et centrage proches, sans écart notable.
Capabilité mesurée par rapport aux limites — / 16. Cpk ≥ 1,33 capable · 1,00–1,33 limite · < 1,00 insuffisant.
21 640 emballages sans voie attribuée (démarrage de la machine ou séquence de déclenchement perdue) : ils ne sont imputés à aucune voie.
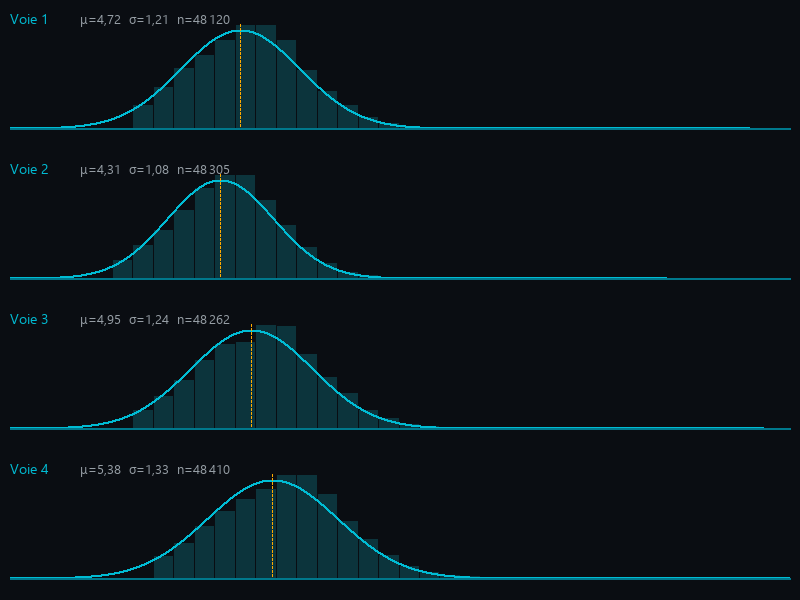
Distribution de la mesure par voie
La mesure au fil de la journée
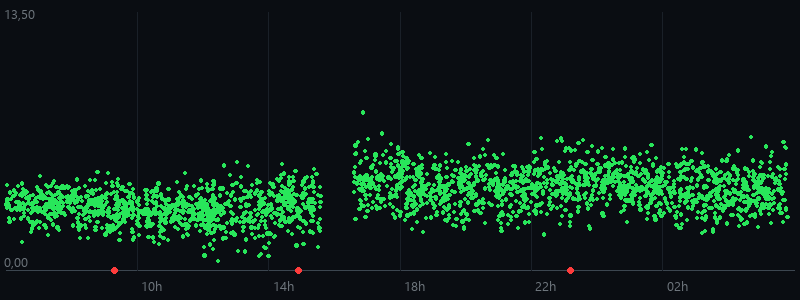
Vert : emballage bon · Rouge : rejeté.
TIVOX Solutions · Message automatique de l'usine, ne pas répondre
Emballages contrôlés, rejetés et taux de rebut, en une ligne. La première chose que voit le chef d'équipe en ouvrant l'e-mail.
Si une tête de soudure commence à échouer plus que les autres, elle ressort en haut, avec son pourcentage et son nombre.
Chaque tête de soudure séparément : moyenne et dispersion (σ) de la mesure, coefficient de variation (CV), minimum et maximum.
Compare la dispersion aux limites de tolérance. Au-dessus de 1,33 le procédé est capable ; ici toutes les voies sont entre 2,6 et 3,6 : un scellage très stable.
Le système compare les voies et l'écrit clairement : la meilleure, la moins bonne et si l'une d'elles dérive. Sans tableur.
L'histogramme de chaque voie avec sa courbe normale. Si une courbe s'élargit ou se décale, la scelleuse se dérègle, avant même le premier rebut.
Chaque point est un emballage. On voit les démarrages, les changements d'équipe et les dérives, et en rouge chaque rejet au moment exact où il s'est produit.
Chaque rapport comprend aussi la photo des emballages rejetés. Destinataires, heure et fréquence (par équipe, par jour ou par semaine) s'adaptent à chaque usine.
Questions fréquentes
Une caméra avec son éclairage, placée sur la ligne après la scelleuse, qui mesure le scellage de chaque emballage et le compare à sa recette. Si le scellage est hors tolérance, l’emballage est rejeté avec sa photo. Grâce aux statistiques du procédé, elle vous alerte en outre quand la scelleuse commence à dériver, avant le premier défaut.
La largeur et la continuité du scellage, le produit pris dans la soudure, les plis et froissures, ainsi que les scellages du fond et les ouvertures des emballages en carton. Là où la vision classique ne suffit pas (reflets, plis, matériaux variables), nous appliquons le deep learning.
L’échantillonnage vérifie quelques emballages de temps en temps, généralement détruits ; ce qui se passe entre deux prélèvements reste invisible. La caméra contrôle le scellage de chaque emballage sans le toucher, et les statistiques du procédé vous alertent quand la scelleuse commence à dériver, avant le premier défaut.
Les emballages soudés ou thermoscellés, comme les briques et emballages en carton, sachets, blisters ou barquettes, selon le cas. Lors de l’essai de faisabilité, nous examinons votre emballage et vous disons s’il peut être inspecté de manière fiable.
Non. Si le défaut est mesurable, la vision classique est plus simple et plus stable. Nous réservons le deep learning à ce que la vision classique ne résout pas bien.
Nadir enregistre chaque mesure et calcule sa moyenne et sa dispersion. Lorsque la tendance sort de la normale, l’alarme se déclenche, même s’il n’y a encore aucun emballage rejeté.
Ils sont éjectés de la ligne et chaque rejet est conservé avec sa photo, son heure et son motif, à la disposition du service qualité et pour tout audit ou toute réclamation.
Essai de faisabilité à distance, gratuit
Envoyez-nous des échantillons conformes et défectueux. Nous vous disons quelle technique fonctionne avec votre emballage et quelle fiabilité attendre.