 OK
Le temps où la ligne est à l'arrêt
Pannes, changements de format, attentes de matière. Nous savons quand, combien de temps et pourquoi.
Accueil / Logiciel / TRS, arrêts et rebuts
Données de production · TRS (OEE)
Presque toutes les lignes produisent moins qu'elles ne le pourraient, et la cause en est rarement connue avec certitude. Nous mesurons ce que produit votre ligne, combien de temps elle reste à l'arrêt et combien de produit part au rebut, et nous vous le présentons dans un rapport qui se lit en cinq minutes.
Ce que nous faisons
Nous nous connectons à l'automate (API) de la ligne et aux systèmes que vous avez déjà, nous recueillons les temps de marche, les arrêts et les rejets, et nous les transformons en chiffres compréhensibles par tous : ce qui a été produit, ce qui a été mis au rebut et combien de temps la ligne est restée à l'arrêt, avec la cause.
Qu'est-ce que le TRS
Le TRS (taux de rendement synthétique, OEE en anglais) résume en un pourcentage la part de ce que votre ligne pourrait produire qui est réellement conforme. Derrière, il y a trois pertes distinctes, et chacune se traite différemment.
Pannes, changements de format, attentes de matière. Nous savons quand, combien de temps et pourquoi.
Micro-arrêts et cadence inférieure à la nominale : la perte la moins visible.
Rejets et rebuts comptés à chaque point de la ligne, pour savoir où ils naissent.
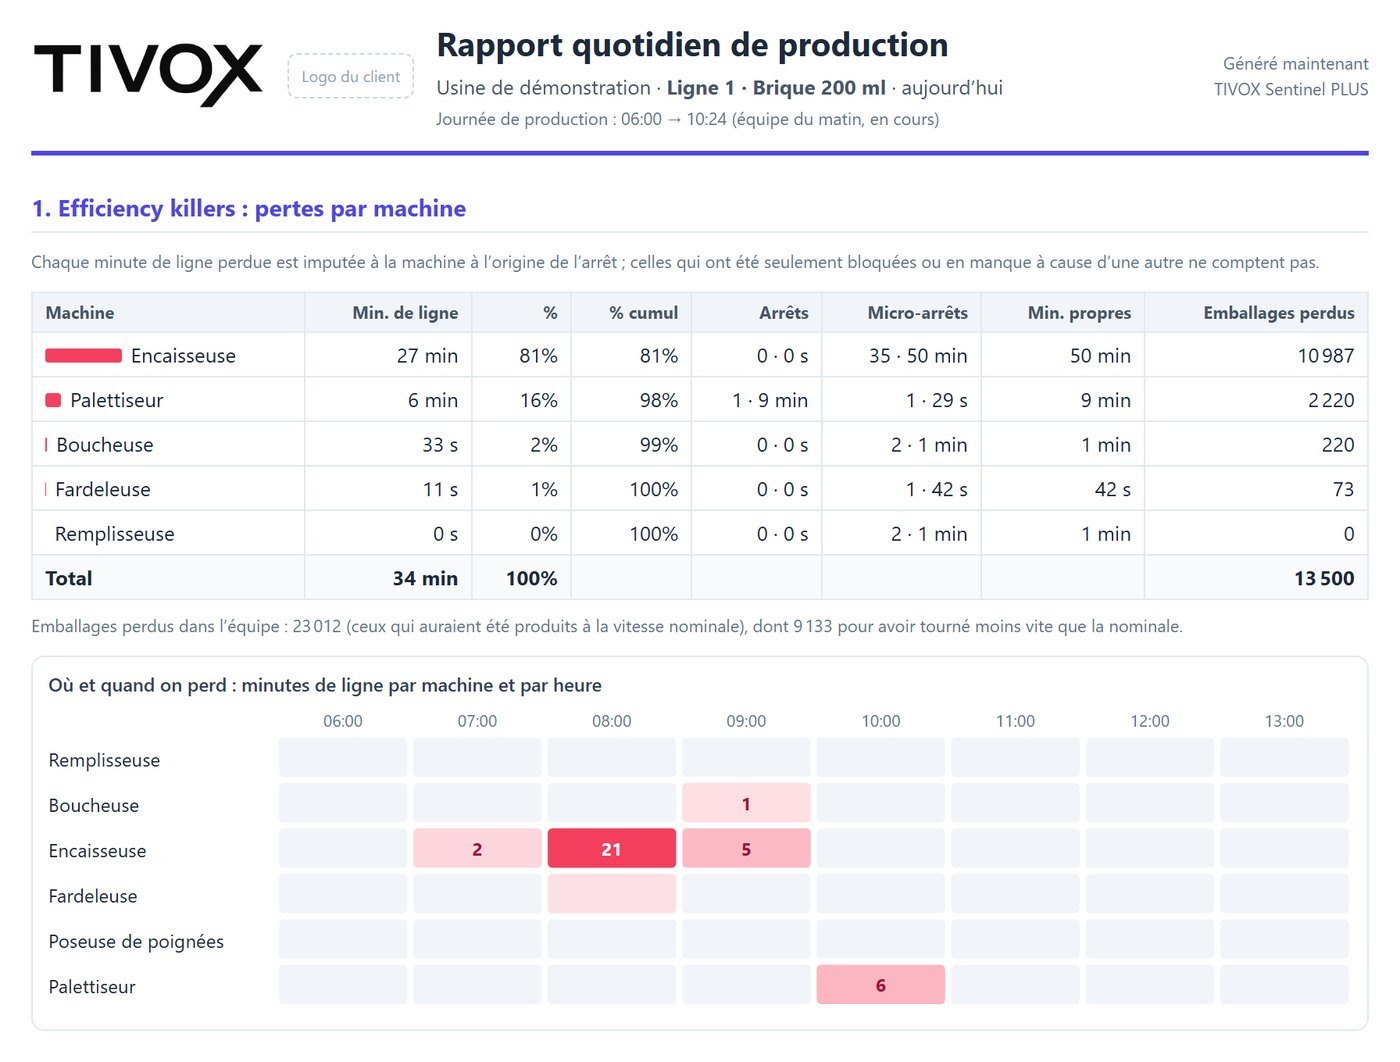
Nouveau · TRS par machine
Le TRS de la ligne dit combien vous perdez ; celui de chaque machine dit où. Grâce aux cellules entre les machines, nous savons laquelle s’est arrêtée d’elle-même et lesquelles attendaient seulement du produit ou étaient bloquées, et chaque matin arrive le rapport des efficiency killers : le Pareto des minutes de ligne perdues par machine, les micro-arrêts face aux arrêts, une carte horaire et les emballages perdus.
TRS par jour · ligne 2 · %
Mardi, la ligne 2 a été arrêtée 1 h 52 : 1 h 10 pour un changement de format qui a duré plus que prévu et 42 min de micro-arrêts sur l'étiqueteuse. Sans ce changement, le TRS aurait été de 77 %.
Source : arrêts de la ligne 2 de mardi et journal des changements de format
Reconstitution avec des données de démonstration.
Comment nous commençons
Questions fréquentes
Il n'existe pas de chiffre valable pour toutes les lignes : cela dépend du produit, du format et du nombre de changements par jour. L'utile est de mesurer votre ligne toujours selon la même règle, équipe après équipe, de voir laquelle des trois pertes vous coûte le plus et de vérifier qu'elle diminue semaine après semaine. C'est pourquoi nous mesurons d'abord, avant de promettre un objectif.
C'est le taux de rendement synthétique (OEE) : il multiplie la disponibilité (temps de marche), la performance (cadence réelle par rapport à la nominale) et la qualité (produits bons par rapport au total). Un TRS de 100 % signifierait produire en permanence, à pleine cadence, sans aucun rebut.
Non. Nous nous connectons à ce que vous avez déjà et, s'il manque un signal, nous ajoutons le strict nécessaire.
Les données vous appartiennent et restent dans votre usine. Le cloud ne reçoit que ce que vous décidez.
Oui, et c'est ce que nous recommandons : commencer par la ligne qui vous préoccupe le plus, mesurer, puis étendre.
Que, sur tout ce que la ligne pourrait produire pendant le temps planifié, 85 % sort en produit conforme ; le reste est perdu en arrêts, en cadence inférieure à la nominale ou en produits rebutés. Les 85 % sont souvent cités comme référence de classe mondiale, mais l'essentiel est de comparer votre ligne à elle-même : savoir laquelle des trois pertes pèse le plus et la faire baisser.
Avec trois colonnes par équipe : disponibilité (temps de marche ÷ temps planifié), performance (unités produites × temps de cycle idéal ÷ temps de marche) et qualité (unités conformes ÷ unités produites). Le TRS est le produit des trois. Le point faible du tableur est qu'il dépend d'une saisie manuelle des arrêts ; notre démo TRS vous montre le résultat lorsqu'il est mesuré automatiquement.
Parlons de votre usine
Dites-nous quelle ligne vous préoccupe. Nous vous proposerons comment la mesurer et par où commencer à l'améliorer.