 OK
Die Zeit, in der die Linie steht
Störungen, Formatwechsel, Warten auf Material. Wir wissen, wann, wie lange und warum.
Startseite / Software / OEE, Stillstände und Ausschuss
Produktionsdaten · OEE
Fast jede Linie produziert weniger, als sie könnte, und die Ursache ist selten genau bekannt. Wir messen, wie viel Ihre Linie produziert, wie lange sie steht und wie viel Produkt im Ausschuss landet, und fassen es in einem Bericht zusammen, den Sie in fünf Minuten lesen.
Was wir tun
Wir verbinden uns mit der SPS der Linie und mit den Systemen, die Sie bereits haben, erfassen Laufzeiten, Stillstände und Auswürfe und machen daraus Zahlen, die jeder versteht: wie viel produziert wurde, wie viel Ausschuss anfiel und wie lange die Linie stand, mit der Ursache.
Was OEE ist
Die OEE (Gesamtanlageneffektivität) fasst in einem Prozentwert zusammen, wie viel von dem, was Ihre Linie produzieren könnte, tatsächlich als Gutteil produziert wird. Dahinter stehen drei verschiedene Verluste, und jeder wird anders angegangen.
Störungen, Formatwechsel, Warten auf Material. Wir wissen, wann, wie lange und warum.
Kurzstillstände und Geschwindigkeit unter Nennleistung: der Verlust, den man am wenigsten sieht.
Auswürfe und Ausschuss an jedem Punkt der Linie gezählt, damit Sie wissen, wo sie entstehen.
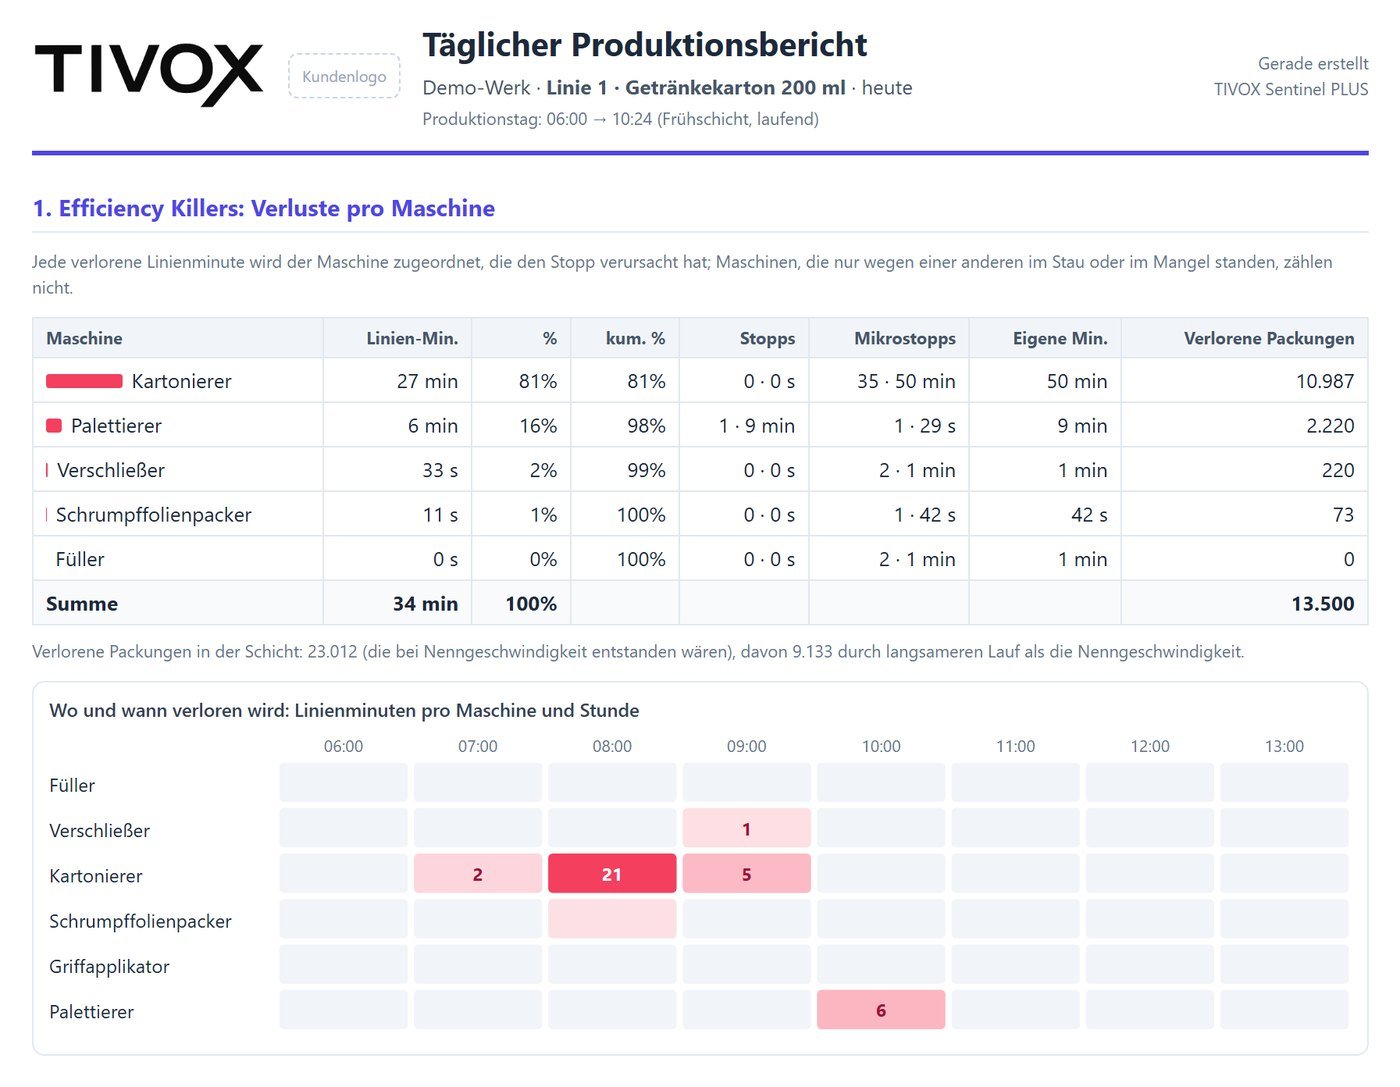
Neu · OEE pro Maschine
Die Linien-OEE sagt, wie viel verloren geht; die OEE jeder Maschine sagt, wo. Mit Lichtschranken zwischen den Maschinen wissen wir, welche selbst gestoppt hat und welche nur auf Produkt warteten oder blockiert waren – und jeden Morgen kommt der Bericht der Efficiency Killer: das Pareto der verlorenen Linienminuten pro Maschine, Mikrostopps gegenüber Stillständen, eine Stundenkarte und die verlorenen Packungen.
OEE pro Tag · Linie 2 · %
Am Dienstag stand Linie 2 1 h 52 min: 1 h 10 min wegen eines Formatwechsels, der länger dauerte, und 42 min Mikrostopps am Etikettierer. Ohne diesen Wechsel hätte die OEE bei 77 % gelegen.
Quelle: Stillstände von Linie 2 am Dienstag und Protokoll der Formatwechsel
Nachbildung mit Demodaten.
Wie wir anfangen
Häufige Fragen
Es gibt keinen Wert, der für jede Linie gilt: Er hängt vom Produkt, vom Format und von der Zahl der Formatwechsel pro Tag ab. Sinnvoll ist, Ihre Linie immer nach derselben Regel zu messen, Schicht für Schicht, zu sehen, welcher der drei Verluste Sie am meisten kostet, und zu prüfen, dass er Woche für Woche sinkt. Deshalb messen wir zuerst, bevor wir ein Ziel versprechen.
Die Gesamtanlageneffektivität multipliziert Verfügbarkeit (Laufzeit), Leistung (tatsächliche gegenüber Nenngeschwindigkeit) und Qualität (Gutteile gegenüber Gesamtmenge). Eine OEE von 100 % hieße: immer laufen, mit voller Geschwindigkeit und ohne Ausschuss.
Nein. Wir verbinden uns mit dem, was Sie haben, und ergänzen nur das Nötigste, falls ein Signal fehlt.
Die Daten gehören Ihnen und bleiben in Ihrem Werk. Die Cloud erhält nur, was Sie festlegen.
Ja, und das empfehlen wir: mit der Linie beginnen, die Ihnen am meisten Sorgen macht, messen und von dort aus erweitern.
Dass von allem, was die Linie in der geplanten Zeit produzieren könnte, 85 % als Gutware herauskommen; der Rest geht durch Stillstände, Fahren unter Nenngeschwindigkeit oder Ausschuss verloren. 85 % werden oft als Weltklasse-Richtwert genannt, entscheidend ist aber der Vergleich Ihrer Linie mit sich selbst: zu wissen, welcher der drei Verluste am stärksten ins Gewicht fällt, und ihn zu senken.
Mit drei Spalten pro Schicht: Verfügbarkeit (Laufzeit ÷ geplante Zeit), Leistung (produzierte Einheiten × ideale Taktzeit ÷ Laufzeit) und Qualität (Gutteile ÷ produzierte Einheiten). Die OEE ist das Produkt der drei. Die Schwäche der Tabelle: Jemand muss die Stillstände von Hand erfassen. In unserer OEE-Demo sehen Sie, wie es aussieht, wenn automatisch gemessen wird.
Sprechen wir über Ihr Werk
Sagen Sie uns, welche Linie Ihnen Sorgen macht. Wir schlagen Ihnen vor, wie man sie misst und wo man mit der Verbesserung beginnt.