 OK
Il tempo in cui la linea è ferma
Guasti, cambi formato, attese di materiale. Sappiamo quando, quanto e perché.
Home / Software / OEE, fermi e sfridi
Dati di produzione · OEE
Quasi tutte le linee producono meno di quanto potrebbero, e raramente se ne conosce con certezza la causa. Misuriamo quanto produce la sua linea, quanto tempo resta ferma e quanto prodotto si scarta, e glielo presentiamo in un report che si legge in cinque minuti.
Cosa facciamo
Ci colleghiamo al PLC della linea e ai sistemi che ha già, raccogliamo marce, fermi e scarti e li trasformiamo in numeri che chiunque capisce: quanto si è prodotto, quanto si è scartato e quanto tempo è rimasta ferma la linea, con la causa.
Cos'è l'OEE
L'OEE (efficienza globale dell'impianto) riassume in una percentuale quanta parte di ciò che la sua linea potrebbe produrre risulta realmente conforme. Dietro ci sono tre perdite diverse, e ognuna si affronta in modo diverso.
Guasti, cambi formato, attese di materiale. Sappiamo quando, quanto e perché.
Microfermate e velocità inferiore a quella nominale: la perdita che si vede meno.
Scarti e sfridi contati in ogni punto della linea, per sapere dove nascono.
Novità · OEE per macchina
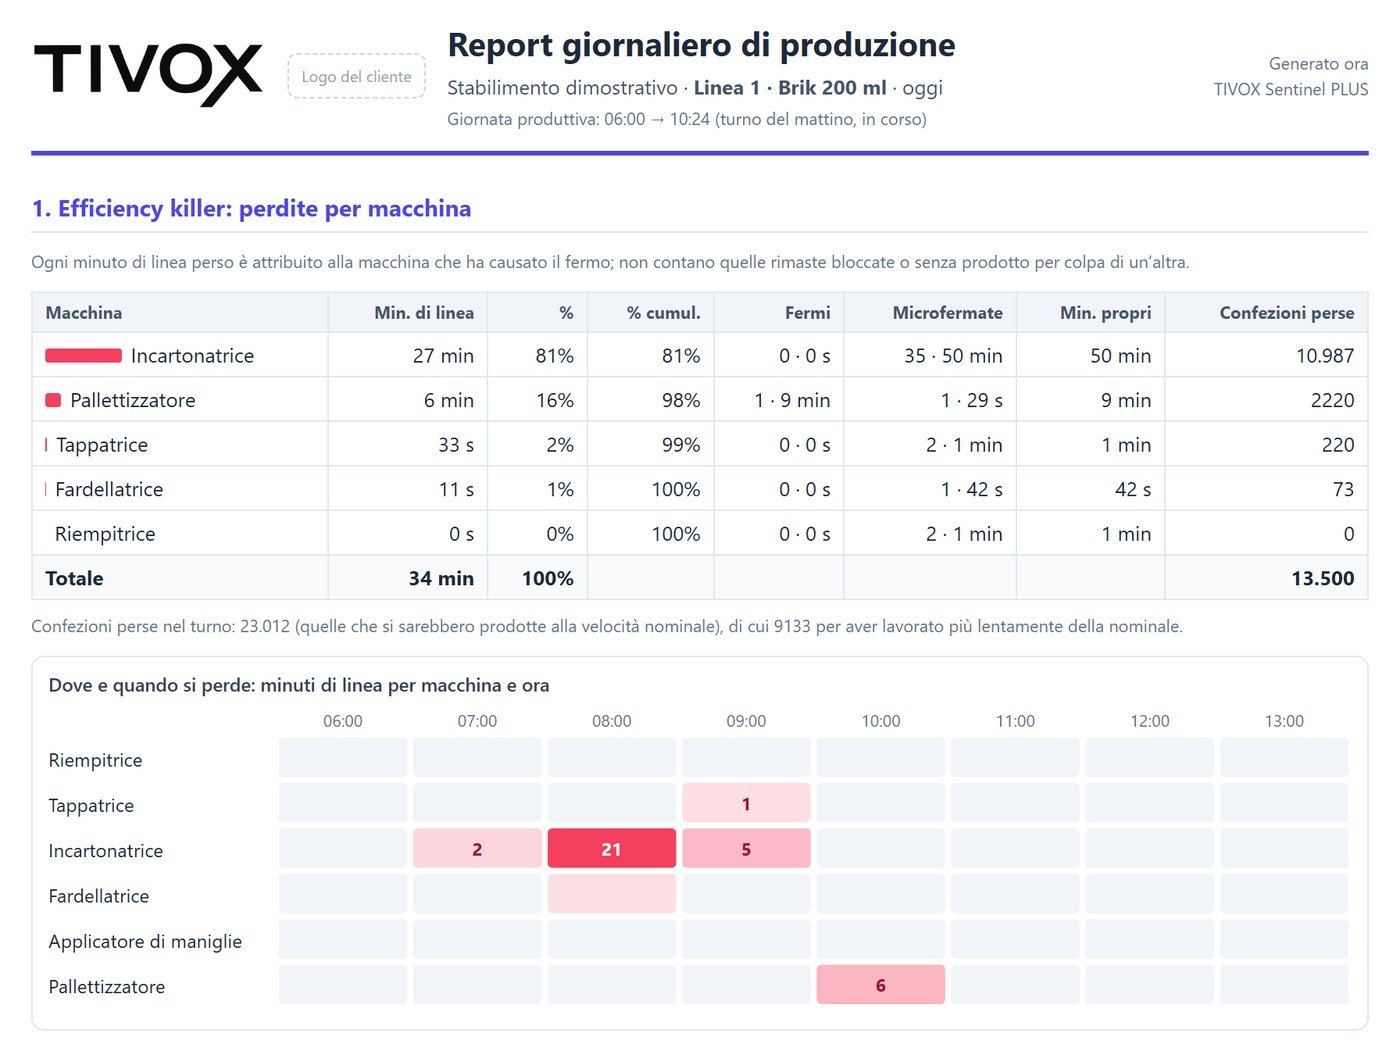
L’OEE della linea dice quanto si perde; quello di ogni macchina dice dove. Con fotocellule tra le macchine sappiamo quale si è fermata da sola e quali aspettavano solo prodotto o erano bloccate, e ogni mattina arriva il report degli efficiency killer: il Pareto dei minuti di linea persi per macchina, i microfermi rispetto ai fermi, una mappa oraria e le confezioni perse.
OEE per giorno · linea 2 · %
Martedì la linea 2 è rimasta ferma 1 h 52 min: 1 h 10 min per un cambio formato che si è prolungato e 42 min di microfermate sull'etichettatrice. Senza quel cambio, l'OEE sarebbe stato del 77 %.
Fonte: fermate della linea 2 di martedì e registro dei cambi formato
Ricostruzione con dati dimostrativi.
Come iniziamo
Domande frequenti
Non esiste un numero valido per tutte: dipende dal prodotto, dal formato e da quanti cambi si fanno al giorno. L'utile è misurare la sua linea sempre con lo stesso criterio, turno dopo turno, vedere quale delle tre perdite le costa di più e verificare che cali settimana dopo settimana. Per questo iniziamo misurando, prima di promettere qualsiasi obiettivo.
È l'efficienza globale dell'impianto: moltiplica la disponibilità (tempo in marcia), le prestazioni (velocità reale rispetto a quella nominale) e la qualità (prodotto buono rispetto al totale). Un OEE del 100 % significherebbe produrre sempre, alla velocità massima e senza scartare nulla.
No. Ci colleghiamo a ciò che ha già e, se manca qualche segnale, aggiungiamo il minimo necessario.
I dati sono suoi e restano nel suo stabilimento. Il cloud riceve solo ciò che decide lei.
Sì, ed è quello che consigliamo: partire dalla linea che la preoccupa di più, misurare e ampliare da lì.
Parliamo del suo stabilimento
Ci racconti quale linea la preoccupa. Le proponiamo come misurarla e da dove iniziare a migliorare.