 OK
O tempo em que a linha está parada
Avarias, mudanças de formato, esperas de material. Sabemos quando, quanto e porquê.
Início / Software / OEE, paragens e desperdício
Dados de produção · OEE
Quase todas as linhas produzem menos do que poderiam, e raramente se conhece com certeza a causa. Medimos quanto produz a sua linha, quanto tempo está parada e quanto produto se descarta, e apresentamos-lhe tudo num relatório que se lê em cinco minutos.
O que fazemos
Ligamo-nos ao PLC da linha e aos sistemas que já tem, recolhemos o tempo em marcha, as paragens e as rejeições, e transformamo-los em números que qualquer pessoa entende: quanto se produziu, quanto se descartou e quanto tempo a linha esteve parada, com a respetiva causa.
O que é o OEE
O OEE (eficiência global do equipamento) resume numa percentagem quanto do que a sua linha poderia produzir resulta realmente conforme. Por trás há três perdas diferentes, e cada uma combate-se de forma diferente.
Avarias, mudanças de formato, esperas de material. Sabemos quando, quanto e porquê.
Micro-paragens e velocidade abaixo da nominal: a perda que menos se vê.
Rejeições e desperdício contados em cada ponto da linha, para saber onde nascem.
Novo · OEE por máquina
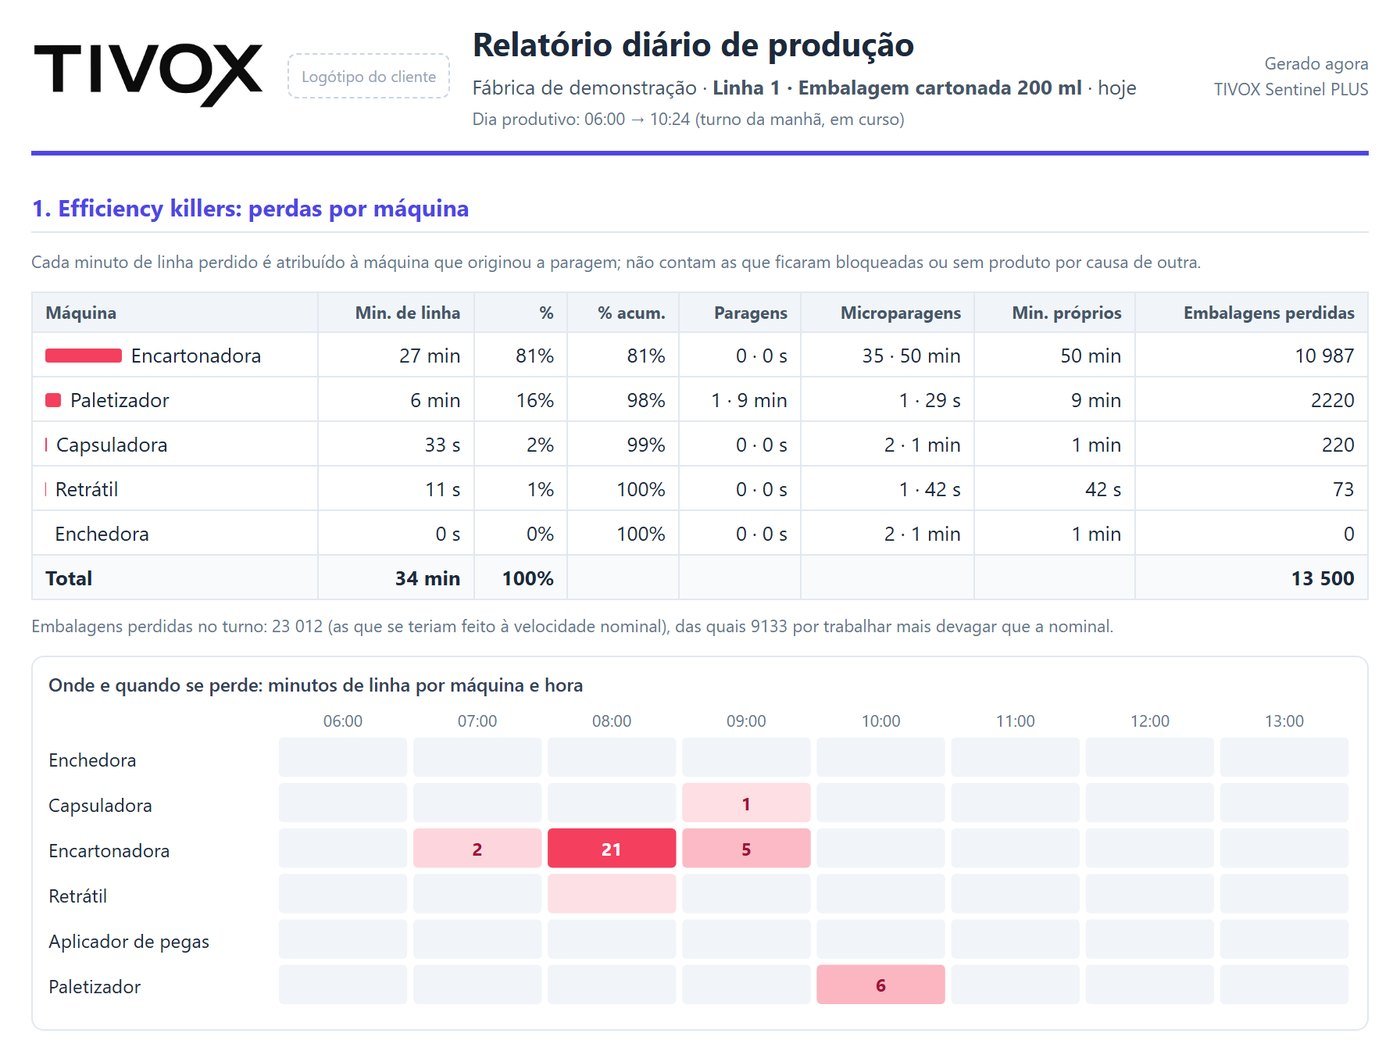
O OEE da linha diz quanto se perde; o de cada máquina diz onde. Com fotocélulas entre máquinas sabemos qual parou por si e quais só esperavam produto ou estavam bloqueadas, e todas as manhãs chega o relatório de efficiency killers: o pareto de minutos de linha perdidos por máquina, as microparagens frente às paragens, um mapa por hora e as embalagens perdidas.
OEE por dia · linha 2 · %
Na terça-feira a linha 2 esteve parada 1 h 52 min: 1 h 10 min por uma mudança de formato que se prolongou e 42 min de microparagens na etiquetadora. Sem essa mudança, o OEE teria sido de 77 %.
Fonte: paragens da linha 2 de terça-feira e registo de mudanças de formato
Recriação com dados de demonstração.
Como começamos
Perguntas frequentes
Não há um valor que sirva para todas: depende do produto, do formato e de quantas mudanças faz por dia. O útil é medir a sua linha sempre com a mesma regra, turno a turno, ver qual das três perdas lhe custa mais e confirmar que desce semana após semana. Por isso começamos por medir antes de prometer qualquer objetivo.
É a eficiência global do equipamento: multiplica a disponibilidade (tempo em marcha), o desempenho (velocidade real face à nominal) e a qualidade (produto bom face ao total). Um OEE de 100 % seria produzir sempre, à velocidade máxima e sem descartar nada.
Não. Ligamo-nos ao que já tem e, se faltar algum sinal, acrescentamos o mínimo necessário.
Os dados são seus e ficam na sua fábrica. A nuvem só recebe o que decidir.
Sim, e é o que recomendamos: começar pela linha que mais o preocupa, medir e alargar a partir daí.
Que, de tudo o que a linha poderia produzir no tempo planeado, 85 % sai como produto bom; o resto perde-se em paragens, em velocidade abaixo da nominal ou em produto rejeitado. Os 85 % costumam ser citados como referência de classe mundial, mas o útil é comparar a sua linha consigo mesma: saber qual das três perdas pesa mais e fazê-la baixar.
Com três colunas por turno: disponibilidade (tempo em funcionamento ÷ tempo planeado), desempenho (unidades produzidas × tempo de ciclo ideal ÷ tempo em funcionamento) e qualidade (unidades boas ÷ unidades produzidas). O OEE é o produto das três. O ponto fraco da folha de cálculo é depender de alguém que registe as paragens à mão; na nossa demo de OEE pode ver como fica quando é medido automaticamente.
Falemos da sua fábrica
Diga-nos que linha o preocupa. Propomos-lhe como medi-la e por onde começar a melhorar.