 OK
O tempo que a liña está parada
Avarías, cambios de formato, esperas de material. Sabemos cando, canto e por que.
Inicio / Software / OEE, paradas e mermas
Datos de produción · OEE
Case todas as liñas producen menos do que poderían, e poucas veces se coñece con certeza a causa. Medimos canto produce a súa liña, canto tempo está parada e canto produto se refuga, e presentámosllo nun informe que se le en cinco minutos.
Que facemos
Conectámonos co PLC da liña e cos sistemas que xa ten, recollemos as marchas, as paradas e os rexeitamentos, e convertémolos en cifras que calquera entende: canto se fixo, canto se refugou e canto tempo estivo parada a liña, coa súa causa.
Que é o OEE
O OEE (eficiencia global do equipo) resume nunha porcentaxe canto do que a súa liña podería producir resulta realmente conforme. Detrás hai tres perdas distintas, e cada unha atácase dunha forma.
Avarías, cambios de formato, esperas de material. Sabemos cando, canto e por que.
Microparadas e velocidade por debaixo da nominal: a perda que menos se ve.
Rexeitamentos e mermas contados en cada punto da liña, para saber onde nacen.
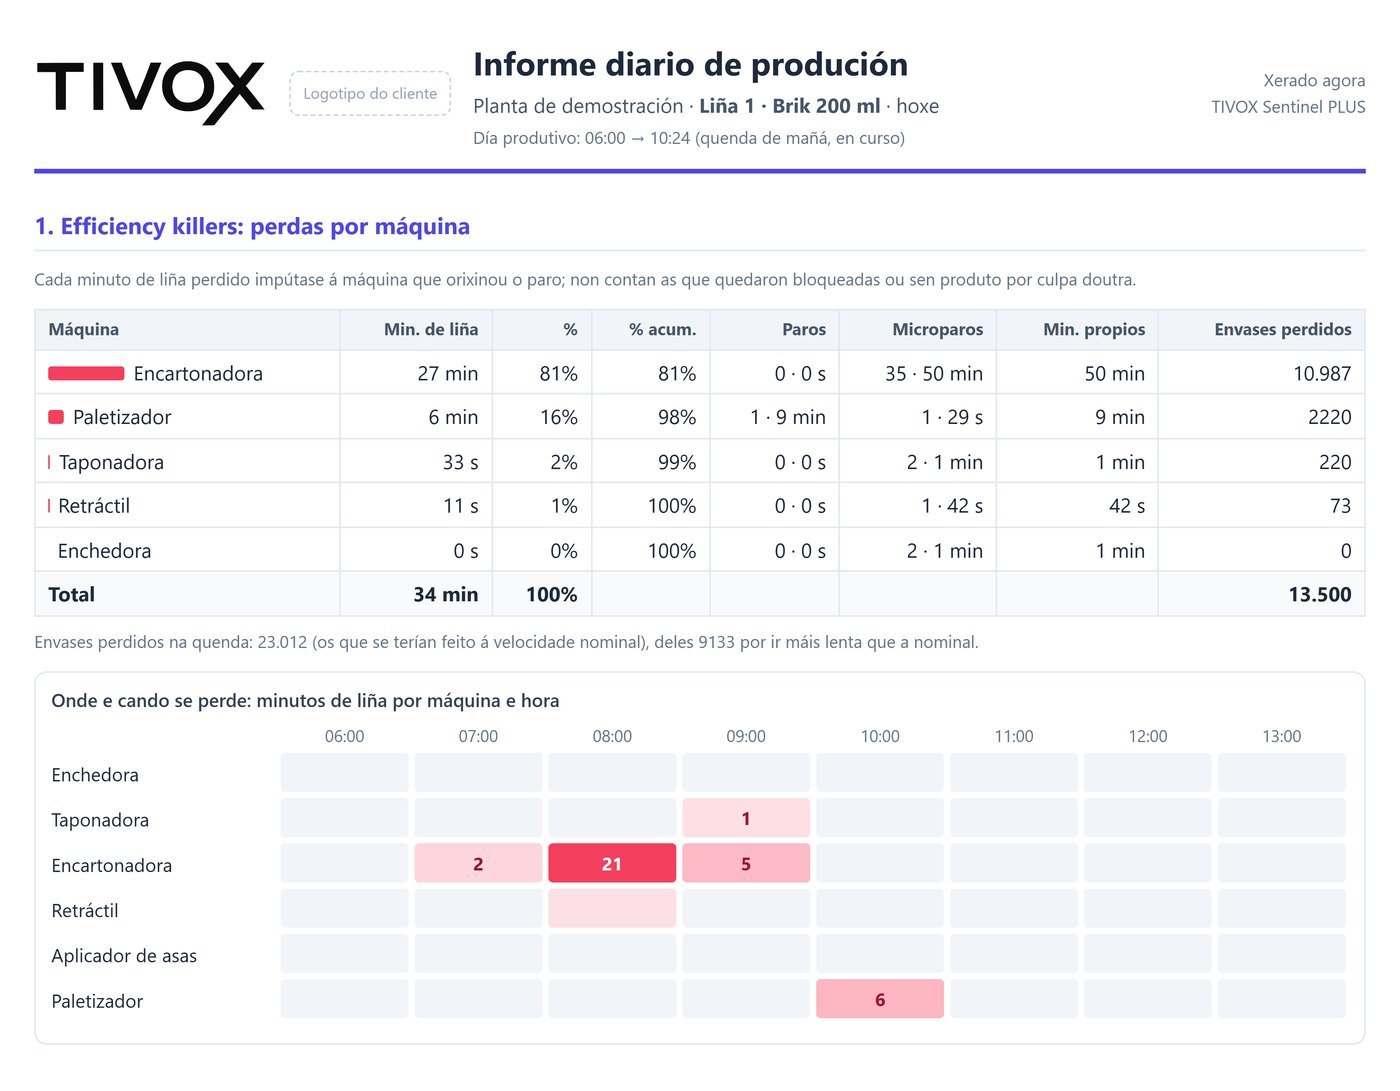
Novo · OEE por máquina
O OEE da liña di canto se perde; o de cada máquina di onde. Con fotocélulas entre máquinas sabemos cal se parou por si mesma e cales só agardaban produto ou estaban bloqueadas, e cada mañá chega o informe de efficiency killers: o pareto de minutos de liña perdidos por máquina, os microparos fronte aos paros, un mapa por hora e os envases perdidos.
OEE por día · liña 2 · %
O martes a liña 2 estivo parada 1 h 52 min: 1 h 10 min por un cambio de formato que se alongou e 42 min de microparadas na etiquetadora. Sen ese cambio, o OEE sería do 77 %.
Fonte: paradas da liña 2 do martes e rexistro de cambios de formato
Recreación con datos de demostración.
Como comezamos
Preguntas frecuentes
Non hai unha cifra que valla para todas: depende do produto, do formato e de cantos cambios fai ao día. O útil é medir a súa liña sempre coa mesma regra, quenda a quenda, ver cal das tres perdas lle custa máis e comprobar que baixa semana a semana. Por iso comezamos medindo antes de prometer ningún obxectivo.
É a eficiencia global do equipo: multiplica a dispoñibilidade (tempo en marcha), o rendemento (velocidade real fronte á nominal) e a calidade (produto bo fronte ao total). Un OEE do 100 % sería producir sempre, á velocidade máxima e sen refugar nada.
Non. Conectámonos co que xa ten e, se falta algún sinal, engadimos o mínimo necesario.
Os datos son seus e quedan na súa planta. A nube só recibe o que vostede decida.
Si, e é o que recomendamos: comezar pola liña que máis lle preocupa, medir e ampliar desde aí.
Que, de todo o que a liña podería producir no tempo planificado, sae o 85 % como produto bo; o resto pérdese en paradas, en velocidade por debaixo da nominal ou en produto refugado. O 85 % adoita citarse como referencia de clase mundial, pero o útil é comparar a súa liña consigo mesma: saber cal das tres perdas pesa máis e facer que baixe.
Con tres columnas por quenda: dispoñibilidade (tempo en marcha ÷ tempo planificado), rendemento (unidades producidas × tempo de ciclo ideal ÷ tempo en marcha) e calidade (unidades boas ÷ unidades producidas). O OEE é o produto das tres. O punto débil da folla de cálculo é que depende de que alguén anote as paradas a man; na nosa demo de OEE pode ver como queda cando se mide só.
Falemos da súa planta
Cóntenos que liña lle preocupa. Propoñémoslle como medila e por onde comezar a mellorar.