OK
Du 18 au 21 octobre, le McCormick Place de Chicago accueille PACK EXPO International 2026, le grand salon nord-américain de l'emballage et du process. Selon PMMI, l'association qui l'organise, il réunira plus de 2 700 exposants sur 1,3 million de pieds carrés nets (environ 120 000 m²) et attend quelque 48 000 professionnels issus de plus de 40 marchés. Plus de 150 conférences gratuites seront réparties sur cinq espaces au sein même de l'exposition ; parmi les thèmes annoncés figurent l'automatisation de la fin de ligne face au manque de personnel, les tendances en robotique et en vision, la sécurité alimentaire, la responsabilité élargie du producteur et la sérialisation unitaire avec les codes GS1. Packaging Technology Today ajoute d'autres sujets du programme, comme la maintenance prédictive, l'IA ou le codage 2D avec en ligne de mire GS1 Sunrise 2027, ainsi qu'un pavillon consacré au développement des équipes.
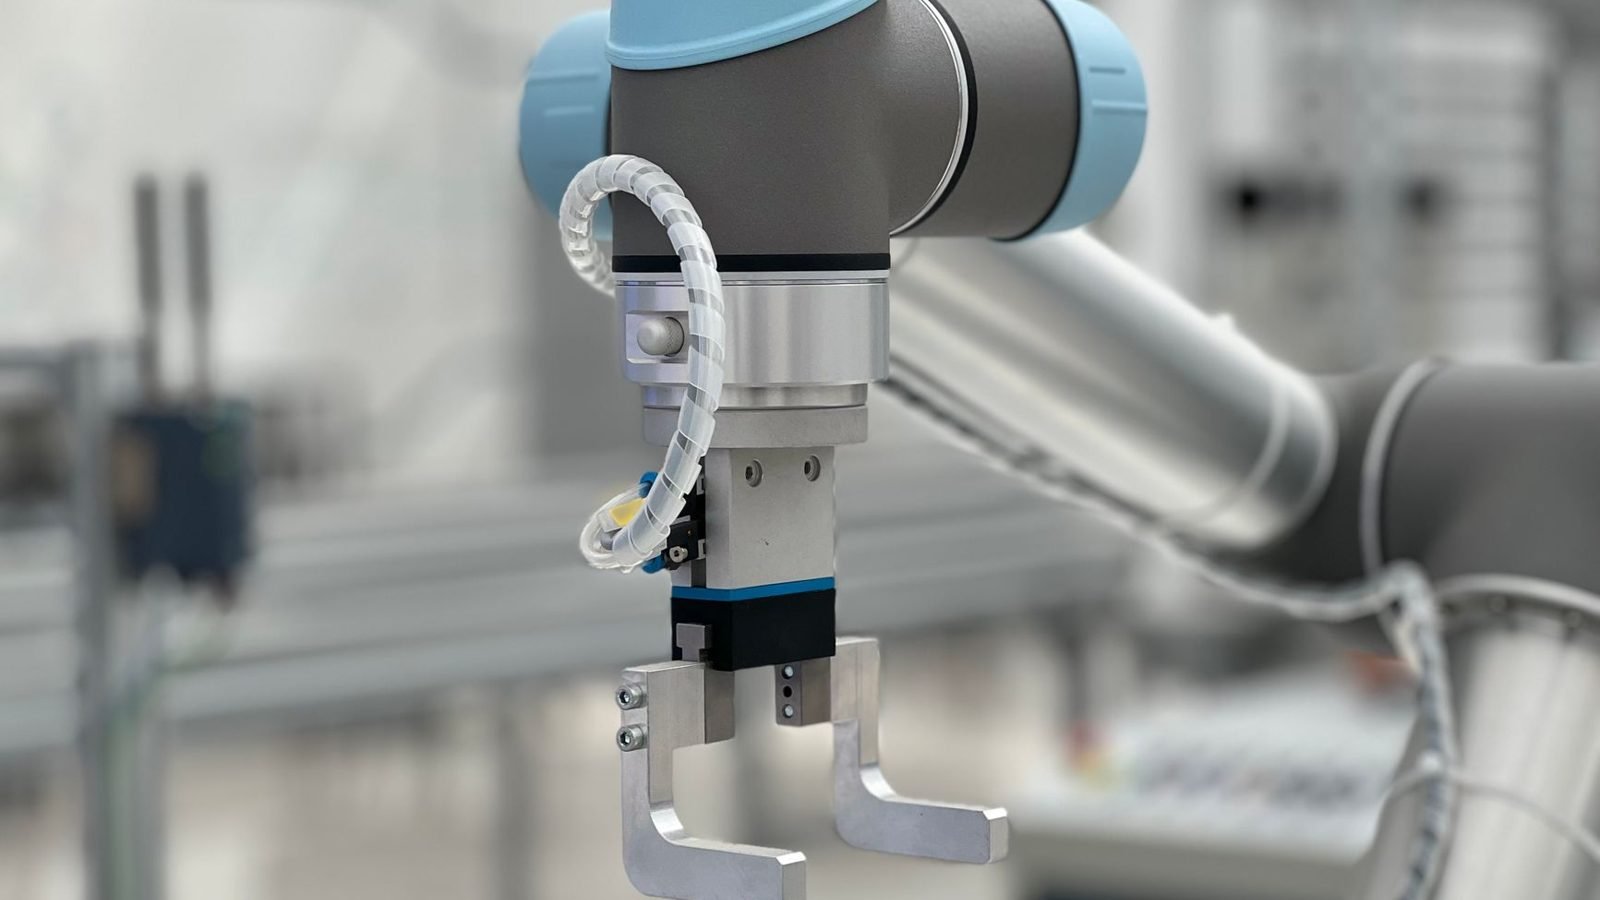
Parmi les exposants, l'un des grands fabricants de robots, FANUC, a présenté sur son site ce qu'il exposera : trois robots collaboratifs qui enchaînent dans un même flux la préhension guidée par vision, la vérification des étiquettes, la mise en caisse et la palettisation ; un cobot de palettisation avec vision 3D, prise de deux caisses à la fois et 40 kg de charge utile ; et une démonstration où le robot transforme des instructions orales en mouvements grâce à l'IA générative.
Ce que cela signifie pour une usine de conditionnement
Le salon est américain, mais le problème qu'il met au premier plan est le même dans toute usine européenne : la fin de ligne est l'endroit où il est le plus difficile de recruter et où le travail est le plus répétitif et le plus pénible. Mettre en caisse, contrôler et palettiser restent souvent des tâches manuelles à côté d'une remplisseuse automatique, et quand le personnel manque, c'est là que la ligne ralentit.
Ce qui est intéressant à Chicago, ce n'est pas un robot isolé, mais la tendance à regrouper dans une même cellule plusieurs tâches jusqu'ici séparées. Si le robot qui constitue la palette vérifie aussi par caméra que l'étiquette et le code sont corrects, le dernier contrôle qualité avant expédition ne dépend plus d'un coup d'œil rapide en fin de poste. Et si la cellule enregistre ses arrêts et leurs causes, la fin de ligne cesse d'être une boîte noire dans le calcul du TRS (OEE).
Il convient toutefois de regarder ces démonstrations avec un œil d'usine. Une démonstration tourne avec un seul format et à une cadence pensée pour le salon ; la ligne réelle connaît des changements de référence, des caisses qui arrivent de travers, des palettes de qualité variable et des arrêts en amont. Un cobot de palettisation donne de bons résultats lorsque la cadence, le poids des caisses et les plans de palettisation correspondent à sa capacité ; sinon, le goulot d'étranglement ne fait que se déplacer. Avant tout investissement dans l'automatisation avec des cobots, le plus sage est de mesurer la ligne : combien de caisses par minute sortent réellement, combien de changements de format ont lieu chaque jour et combien de temps se perd aujourd'hui en fin de ligne.
Cinq questions à poser au salon (ou à tout fournisseur)
- Vos données, pas celles du catalogue : apportez votre cadence réelle, le poids et les dimensions des caisses, les plans de palettisation et le nombre de références.
- Le changement de format : demandez à le voir. Sa durée et qui peut le faire pendant le poste de nuit comptent davantage que la vitesse maximale.
- La vérification avant la palette : si la cellule lit des étiquettes ou des codes, demandez ce qu'elle fait en cas d'erreur : écarte-t-elle la caisse, arrête-t-elle la ligne, prévient-elle quelqu'un ?
- La sécurité de l'application complète : un robot collaboratif ne rend pas à lui seul une cellule sûre ; l'analyse de risques inclut la charge, le préhenseur et l'environnement.
- Les données fournies : arrêts avec leur cause, compteurs et alarmes, et par quelle voie (OPC UA, Modbus TCP, SQL) elles arrivent dans vos systèmes.
TIVOX sera à Chicago. Nous nous rendrons au PACK EXPO International en tant que visiteurs, pour voir ces cellules de près et poser aux fabricants les questions ci-dessus. Si vous y allez aussi et souhaitez que nous nous retrouvions sur le salon pour parler de votre ligne, écrivez-nous et nous trouverons un créneau.
Les salons permettent de voir où va la technologie ; la décision se prend avec les chiffres de votre propre ligne. Si vous envisagez d'automatiser votre fin de ligne, parlons-en.