OK
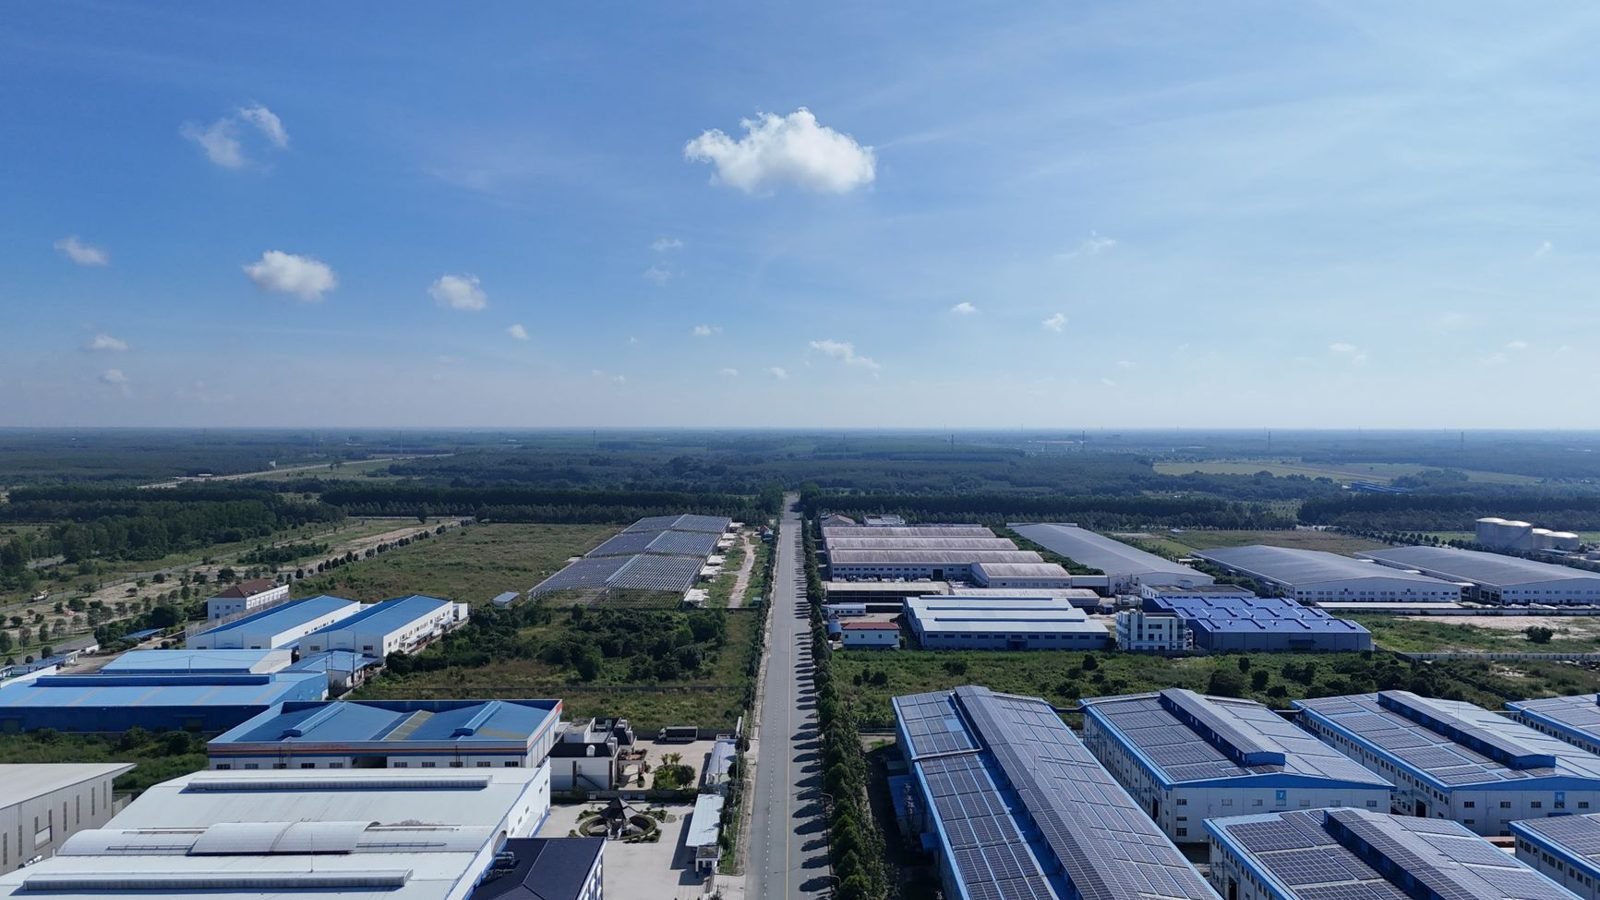
Carmencita, a empresa de especias e condimentos fundada en Novelda (Alacant) en 1923, puxo en marcha o seu novo complexo industrial de Fondonet, no mesmo municipio. O proxecto supuxo un investimento de 25 millóns de euros e ocupa 27.000 metros cadrados construídos, con outros 18.000 reservados para futuras ampliacións. Desde setembro todas as áreas de traballo funcionan xa na nova localización, que o 10 de setembro recibiu a visita do presidente do Goberno, Pedro Sánchez.
A fábrica reúne nun só emprazamento a recepción e o tratamento da materia prima, a moenda, a mestura, a produción e o envasado, ademais de laboratorios de I+D. Segundo a compañía, a modernización incorpora novos niveis de automatización, robotización, control e trazabilidade nos procesos. Complétase cunha plataforma loxística de máis de 10.000 metros cadrados no Parque Empresarial de Elche. Carmencita emprega 462 persoas, traballa cun catálogo de máis de 700 referencias elaboradas a partir de máis de 60 materias primas e vende en máis de 80 mercados, en retail, horeca e industria.
Que significa para unha planta de envasado
O relevante deste caso non é só o tamaño do investimento, senón a combinación de factores: un catálogo moi amplo, moitas materias primas distintas e venda en decenas de países. É un perfil cada vez máis habitual en alimentación, e nel a dificultade non está tanto na velocidade da liña como na variedade.
Con centos de referencias, cada cambio de formato ou de receita é un momento de risco: o envase correcto coa etiqueta equivocada, un lote mal asignado ou unha data que non se imprime ben. En produto para exportación súmanse o idioma e os requisitos de etiquetaxe de cada destino. Se a comprobación en liña é visual e a man, este tipo de erro rara vez se detecta a tempo, e cando aparece no cliente adoita rematar nunha retirada.
A trazabilidade, ademais, empeza antes do envasado. En produtos elaborados por mestura, cada lote de produto acabado depende de varios lotes de materia prima. Se esa relación se rexistra en papel ou en follas soltas, reconstruír unha incidencia pode levar días. Cando se deseña unha planta desde cero é o momento de que cada paso —recepción, moenda, mestura e envasado— deixe un rexistro dixital que se poida consultar en minutos.
Por último, automatizar e robotizar cambia o tipo de problemas. Con menos persoas xunto á liña, hai menos ollos que detecten por casualidade un defecto. A inspección ten que estar integrada no propio proceso, e os datos de paradas, rexeitamentos e cambios de formato deben chegar a quen toma as decisións.
Claves prácticas
- Verificar cada unidade, non por mostraxe: a lectura automática de data, lote e código no envase, comparada coa orde de fabricación activa, é a forma máis fiable de evitar mesturas de referencias.
- Non arrancar sen validar o cambio: que a liña non produza ata que etiqueta, envase e receita coincidan co programado.
- Ligar lotes de entrada e de saída: unha xenealoxía dixital de lotes permite acoutar unha incidencia a lotes concretos en lugar de retirar toda unha produción.
- Medir os cambios de formato: cun catálogo amplo, o tempo de cambio pesa moito na eficiencia global; rexistralo é o primeiro paso para reducilo.
- Prever o crecemento tamén nos datos: se hai superficie reservada para ampliar, convén que a arquitectura de control e de datos admita liñas novas sen refacelo todo.
O caso de Carmencita ilustra unha tendencia clara: os investimentos en planta xa non se miden só en metros cadrados, senón na capacidade de xestionar a variedade sen erros. Se está a preparar algo parecido, falemos.