OK
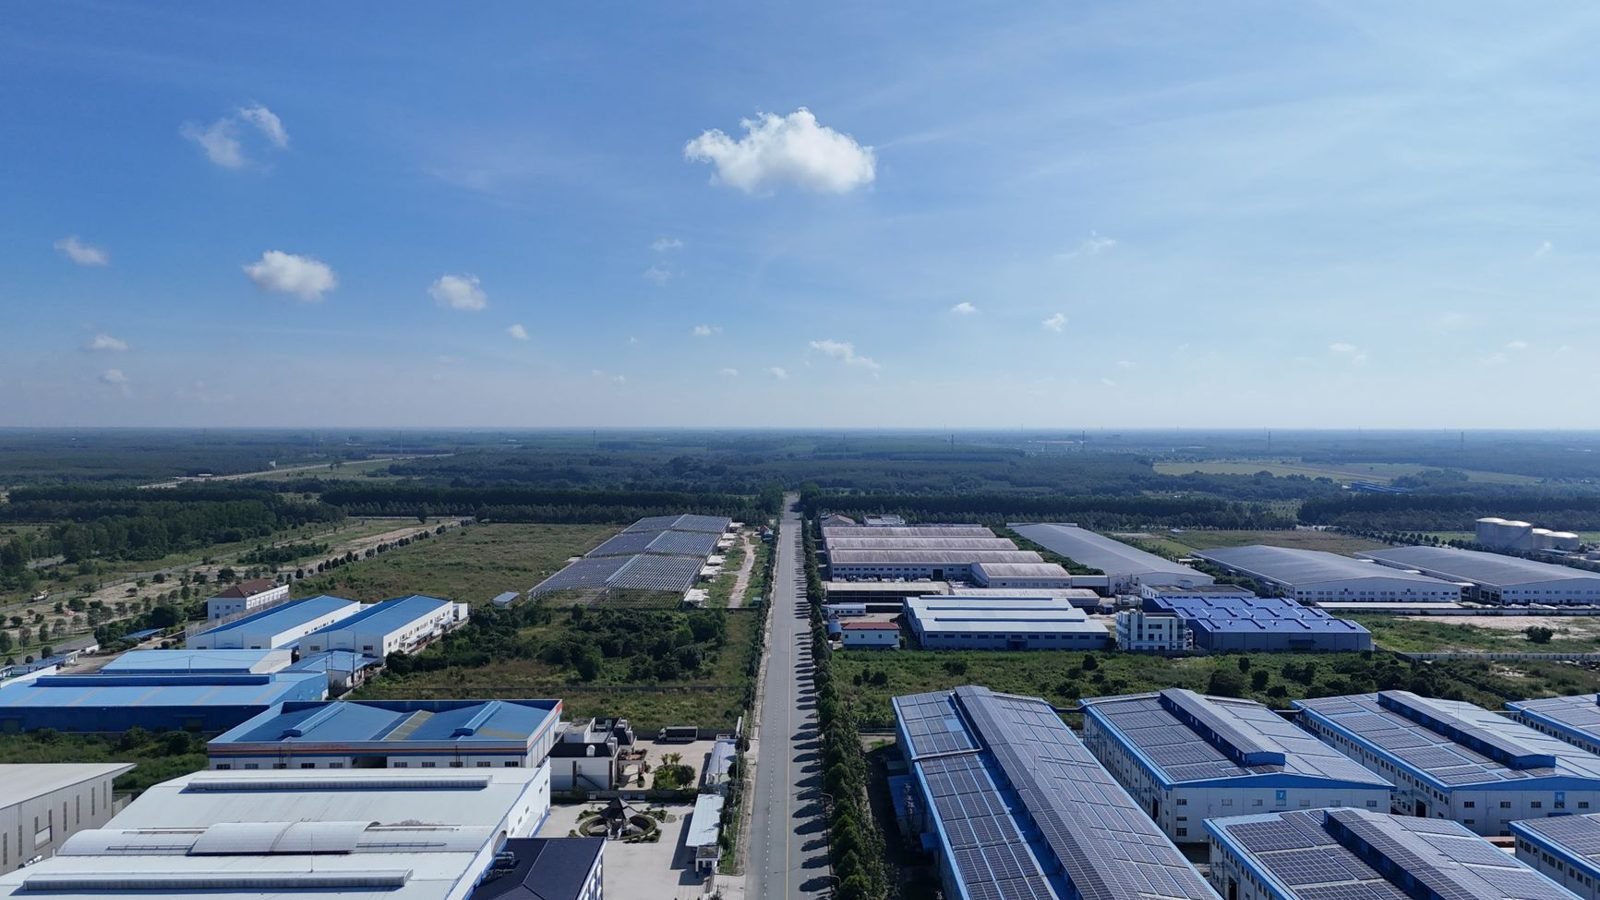
Carmencita, l'empresa d'espècies i condiments fundada a Novelda (Alacant) el 1923, ha posat en marxa el seu nou complex industrial de Fondonet, al mateix municipi. El projecte ha suposat una inversió de 25 milions d'euros i ocupa 27.000 metres quadrats construïts, amb uns altres 18.000 reservats per a futures ampliacions. Des del setembre totes les àrees de treball ja funcionen a la nova ubicació, que el 10 de setembre va rebre la visita del president del Govern espanyol, Pedro Sánchez.
La fàbrica reuneix en un sol emplaçament la recepció i el tractament de la matèria primera, la mòlta, la barreja, la producció i l'envasat, a més de laboratoris de R+D. Segons la companyia, la modernització incorpora nous nivells d'automatització, robotització, control i traçabilitat en els processos. Es completa amb una plataforma logística de més de 10.000 metres quadrats al Parc Empresarial d'Elx. Carmencita dona feina a 462 persones, treballa amb un catàleg de més de 700 referències elaborades a partir de més de 60 matèries primeres i ven en més de 80 mercats, en retail, horeca i indústria.
Què significa per a una planta d'envasat
El que és rellevant d'aquest cas no és només la mida de la inversió, sinó la combinació de factors: un catàleg molt ampli, moltes matèries primeres diferents i venda en desenes de països. És un perfil cada vegada més habitual en alimentació, i en aquest perfil la dificultat no és tant la velocitat de la línia com la varietat.
Amb centenars de referències, cada canvi de format o de recepta és un moment de risc: l'envàs correcte amb l'etiqueta equivocada, un lot mal assignat o una data que no s'imprimeix bé. En producte per a exportació s'hi sumen l'idioma i els requisits d'etiquetatge de cada destinació. Si la comprovació en línia és visual i a mà, aquest tipus d'error rarament es detecta a temps, i quan apareix al client sol acabar en una retirada.
La traçabilitat, a més, comença abans de l'envasat. En productes elaborats per barreja, cada lot de producte acabat depèn de diversos lots de matèria primera. Si aquesta relació es registra en paper o en fulls solts, reconstruir un incident pot portar dies. Quan es dissenya una planta des de zero és el moment que cada pas —recepció, mòlta, barreja i envasat— deixi un registre digital que es pugui consultar en minuts.
Finalment, automatitzar i robotitzar canvia el tipus de problemes. Amb menys persones al costat de la línia, hi ha menys ulls que detectin per casualitat un defecte. La inspecció ha d'estar integrada en el mateix procés, i les dades d'aturades, rebutjos i canvis de format han d'arribar a qui pren les decisions.
Claus pràctiques
- Verificar cada unitat, no per mostreig: la lectura automàtica de data, lot i codi a l'envàs, comparada amb l'ordre de fabricació activa, és la manera més fiable d'evitar barreges de referències.
- No arrencar sense validar el canvi: que la línia no produeixi fins que etiqueta, envàs i recepta coincideixin amb el que s'ha programat.
- Enllaçar lots d'entrada i de sortida: una genealogia digital de lots permet acotar una incidència a lots concrets en lloc de retirar tota una producció.
- Mesurar els canvis de format: amb un catàleg ampli, el temps de canvi pesa molt en l'eficiència global; registrar-lo és el primer pas per reduir-lo.
- Preveure el creixement també en les dades: si hi ha superfície reservada per ampliar, convé que l'arquitectura de control i de dades admeti línies noves sense refer-ho tot.
El cas de Carmencita il·lustra una tendència clara: les inversions en planta ja no es mesuren només en metres quadrats, sinó en la capacitat de gestionar la varietat sense errors. Si està preparant alguna cosa semblant, parlem-ne.