OK
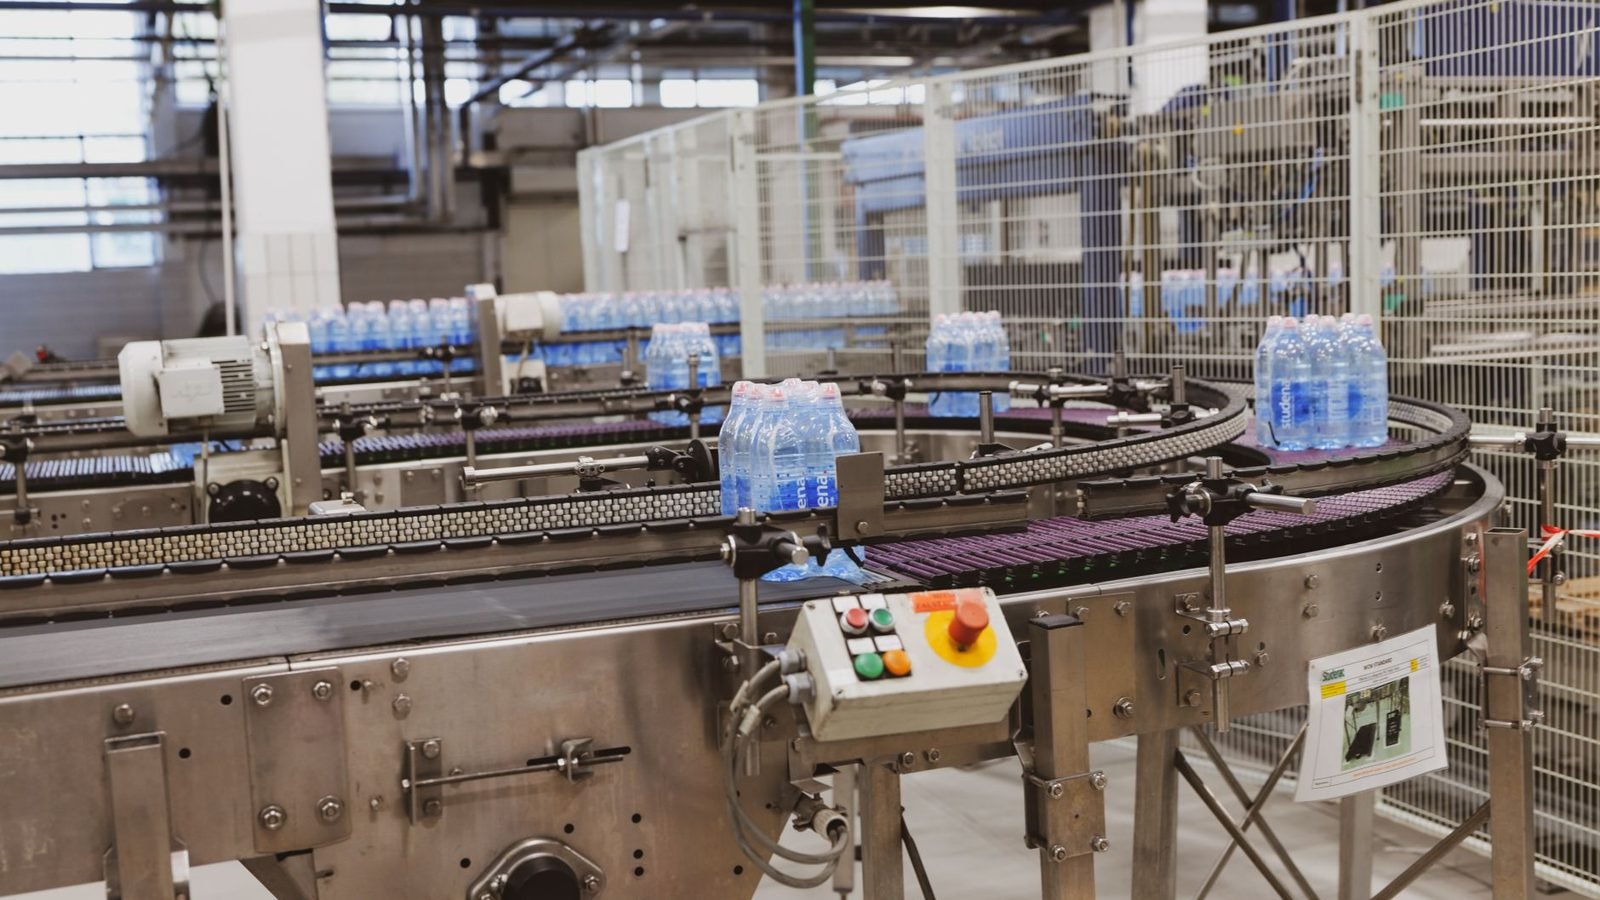
En apenas una semana de septiembre coincidieron tres noticias con un mismo fondo: fabricantes españoles que ponen en marcha líneas nuevas. El 4 de septiembre, Infoodspro contó que Audens Food, que invirtió unos 20 millones de euros en sus plantas en 2025, tiene comprometidos 36,8 millones hasta 2030, sobre todo en Freigel FoodSolutions (Zamora), donde dos líneas de producción nuevas llevarán la capacidad por encima de las 40.000 toneladas al año. El 6 de septiembre, Castilla y León Económica recogió el proyecto industrial prioritario de Frías Nutrición en Villalonquéjar (Burgos): nuevas líneas de producción y envasado de bebidas vegetales y un almacén logístico automatizado, entre este año y 2027. Y el 10 de septiembre, Xataka explicó que Anitin ha ampliado su fábrica de Castelló con unos 60 millones de euros y 16.000 metros cuadrados más, ha estrenado una quinta línea con capacidad para 22.000 kilos al día y espera activar la sexta antes de que acabe el año.
Son sectores distintos (congelados, bebidas vegetales y panes tostados), pero el reto es el mismo: una línea nueva no rinde lo previsto el primer día. Entre la puesta en marcha y el régimen estable hay una curva de arranque, y lo que se haga en esas semanas decide cuánto tarda la inversión en dar lo que prometía.
Qué significa para una planta de envasado
La tentación habitual es medir la línea nueva «cuando esté estable». Es al revés: el arranque es el momento en que más se aprende y en que menos datos se suelen tener. Si desde el primer turno se registra el OEE (disponibilidad, rendimiento y calidad), cada parada con su causa y las mermas contadas, la curva de arranque deja de ser una sensación y se convierte en una lista de problemas ordenada por lo que cuestan.
En una línea nueva, las pérdidas casi nunca vienen de la máquina principal. Suelen estar en las transiciones: el transportador que acumula mal entre la envasadora y la encajadora, el formato que tarda en ajustarse, la etiquetadora que se para por una bobina mal empalmada o el paletizado que no sigue el ritmo de la nueva capacidad. Sin un registro por causa, esas microparadas se pierden en el turno y nadie las ve sumadas.
La calidad merece el mismo cuidado. Una línea que estrena referencias, o que sube la cadencia, multiplica las ocasiones de error en fecha, lote o etiqueta. Comprobar el 100 % de los envases desde el primer lote evita que un fallo de configuración se descubra en el cliente. Y en mantenimiento, el arranque es el mejor momento para tomar la referencia de cómo se comportan motores, reductores y rodamientos cuando todo está nuevo: sin esa base, después es mucho más difícil saber qué es una deriva.
Por último, los datos sirven para algo más que para el informe: con varias líneas iguales o parecidas (la quinta y la sexta, por ejemplo), comparar su OEE por turno y por formato enseña qué ajustes funcionan y permite trasladarlos de una a otra. En nuestra página sobre OEE, paradas y mermas explicamos cómo se mide eso línea a línea.
Claves prácticas para arrancar una línea nueva
- Mida desde el primer turno: OEE, paradas con su causa y mermas, aunque la línea aún no esté afinada.
- Vigile las transiciones: acumulaciones, cambios de formato y final de línea concentran buena parte de las microparadas.
- Controle fecha, lote y etiqueta en el 100 % de los envases, sobre todo si la línea estrena referencias o sube cadencia.
- Tome la referencia de los equipos (vibración, temperatura, consumo) mientras están nuevos, para detectar después cualquier deriva.
- Compare líneas gemelas por turno y por formato para trasladar lo que funciona de una a otra.
Una inversión en capacidad se recupera antes cuando la línea alcanza pronto su ritmo previsto, y eso depende en buena parte de lo que se mida en las primeras semanas. Si está preparando la puesta en marcha de una línea, hablemos.