OK
En a penes una setmana de setembre van coincidir tres notícies amb un mateix fons: fabricants espanyols que posen en marxa línies noves. El 4 de setembre, Infoodspro va explicar que Audens Food, que va invertir uns 20 milions d'euros a les seves plantes el 2025, té compromesos 36,8 milions fins al 2030, sobretot a Freigel FoodSolutions (Zamora), on dues línies de producció noves portaran la capacitat per sobre de les 40.000 tones l'any. El 6 de setembre, Castilla y León Económica va recollir el projecte industrial prioritari de Frías Nutrición a Villalonquéjar (Burgos): noves línies de producció i envasat de begudes vegetals i un magatzem logístic automatitzat, entre enguany i el 2027. I el 10 de setembre, Xataka va explicar que Anitin ha ampliat la seva fàbrica de Castelló amb uns 60 milions d'euros i 16.000 metres quadrats més, ha estrenat una cinquena línia amb capacitat per a 22.000 quilos al dia i espera activar la sisena abans que acabi l'any.
Són sectors diferents (congelats, begudes vegetals i pans torrats), però el repte és el mateix: una línia nova no rendeix el que s'havia previst el primer dia. Entre la posada en marxa i el règim estable hi ha una corba d'arrencada, i el que es faci aquestes setmanes decideix quant triga la inversió a donar el que prometia.
Què significa per a una planta d'envasat
La temptació habitual és mesurar la línia nova «quan sigui estable». És al revés: l'arrencada és el moment en què més s'aprèn i en què menys dades se solen tenir. Si des del primer torn es registra l'OEE (disponibilitat, rendiment i qualitat), cada aturada amb la seva causa i les mermes comptades, la corba d'arrencada deixa de ser una sensació i es converteix en una llista de problemes ordenada pel que costen.
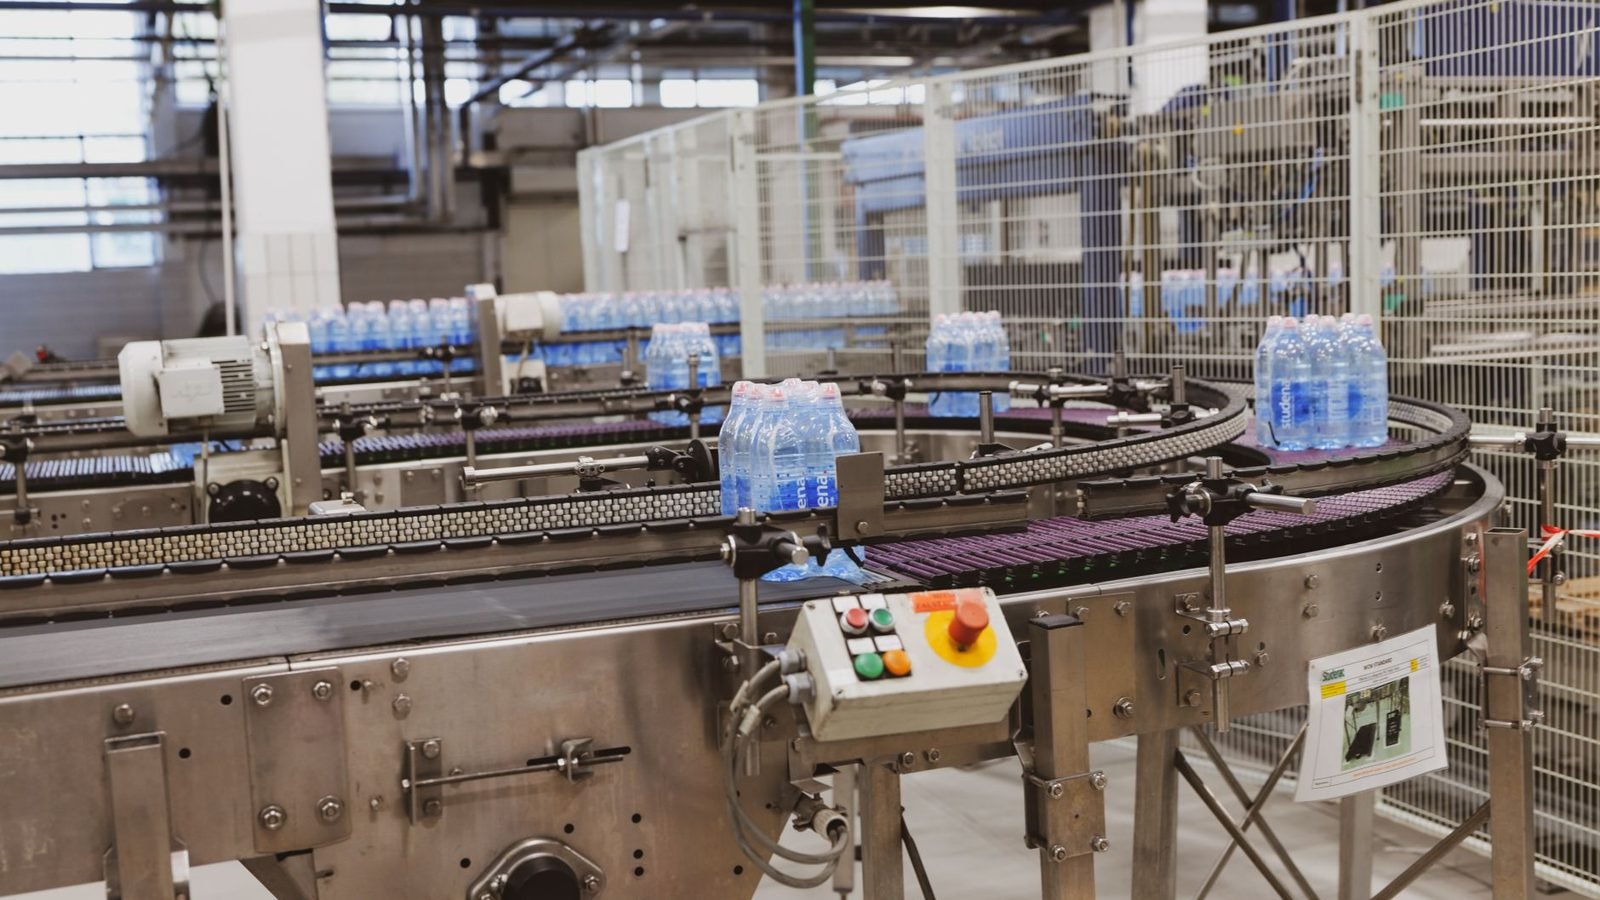
En una línia nova, les pèrdues gairebé mai no vénen de la màquina principal. Solen ser a les transicions: el transportador que acumula malament entre l'envasadora i l'encaixadora, el format que triga a ajustar-se, l'etiquetadora que s'atura per una bobina mal empalmada o el paletitzat que no segueix el ritme de la nova capacitat. Sense un registre per causa, aquestes microaturades es perden en el torn i ningú no les veu sumades.
La qualitat mereix la mateixa cura. Una línia que estrena referències, o que puja la cadència, multiplica les ocasions d'error en data, lot o etiqueta. Comprovar el 100 % dels envasos des del primer lot evita que un error de configuració es descobreixi al client. I en manteniment, l'arrencada és el millor moment per prendre la referència de com es comporten motors, reductors i rodaments quan tot és nou: sense aquesta base, després és molt més difícil saber què és una deriva.
Finalment, les dades serveixen per a alguna cosa més que per a l'informe: amb diverses línies iguals o semblants (la cinquena i la sisena, per exemple), comparar el seu OEE per torn i per format mostra quins ajustos funcionen i permet traslladar-los de l'una a l'altra. A la nostra pàgina sobre OEE, aturades i mermes expliquem com es mesura això línia per línia.
Claus pràctiques per arrencar una línia nova
- Mesuri des del primer torn: OEE, aturades amb la seva causa i mermes, encara que la línia encara no estigui afinada.
- Vigili les transicions: acumulacions, canvis de format i final de línia concentren bona part de les microaturades.
- Controli data, lot i etiqueta al 100 % dels envasos, sobretot si la línia estrena referències o puja la cadència.
- Prengui la referència dels equips (vibració, temperatura, consum) mentre són nous, per detectar després qualsevol deriva.
- Compari línies bessones per torn i per format per traslladar el que funciona de l'una a l'altra.
Una inversió en capacitat es recupera abans quan la línia arriba aviat al ritme previst, i això depèn en bona part del que es mesuri les primeres setmanes. Si està preparant la posada en marxa d'una línia, parlem-ne.