 OK
Que doit-il détecter ?
Une date illisible, un bouchon de travers, un scellage avec du produit pris dedans, l’étiquette d’une autre référence. Plus c’est précis, mieux c’est : l’idéal est de disposer de vrais emballages conformes et défectueux.
Accueil / Vision industrielle / Comment choisir un système
Guide · Vision industrielle · Achat
Un système de vision industrielle ne se choisit pas pour sa caméra. Il se choisit en fonction de ce qu’il doit détecter, à quelle cadence, sur combien de formats et de ce qu’il advient de chaque emballage rejeté. Dans ce guide, nous passons en revue les questions auxquelles il convient de répondre avant de demander des offres, les éléments d’un système et la manière de comparer les propositions sans mauvaises surprises lors de la mise en service.
Avant de regarder les caméras
Avec ces réponses, tout fournisseur sérieux peut vous dire si votre cas est faisable et ce dont vous avez besoin. Sans elles, on compare à l’aveugle.
Une date illisible, un bouchon de travers, un scellage avec du produit pris dedans, l’étiquette d’une autre référence. Plus c’est précis, mieux c’est : l’idéal est de disposer de vrais emballages conformes et défectueux.
Une réclamation, un retrait de lot ou un client perdu. Et à l’inverse : combien coûte le fait de jeter des emballages conformes. Ces deux chiffres fixent le niveau d’exigence nécessaire.
Emballages par minute ou par heure, et la façon dont ils arrivent : espacés ou accolés, en file ou tournés. La cadence détermine la caméra, l’éclairage et l’éjecteur.
Chacun aura sa recette. Si vous changez de format plusieurs fois par semaine, le changement doit consister à charger une autre recette, pas à appeler un technicien.
Juste après l’endroit où naît le problème : après la codeuse, l’étiqueteuse, la boucheuse ou la scelleuse. Et avec de la place pour la caméra, l’éclairage et l’éjecteur.
L’éjecter sans arrêter la ligne, conserver sa photo et son motif, et prévenir quelqu’un. Un système qui détecte sans éjecter ni enregistrer ne fait que la moitié du travail.
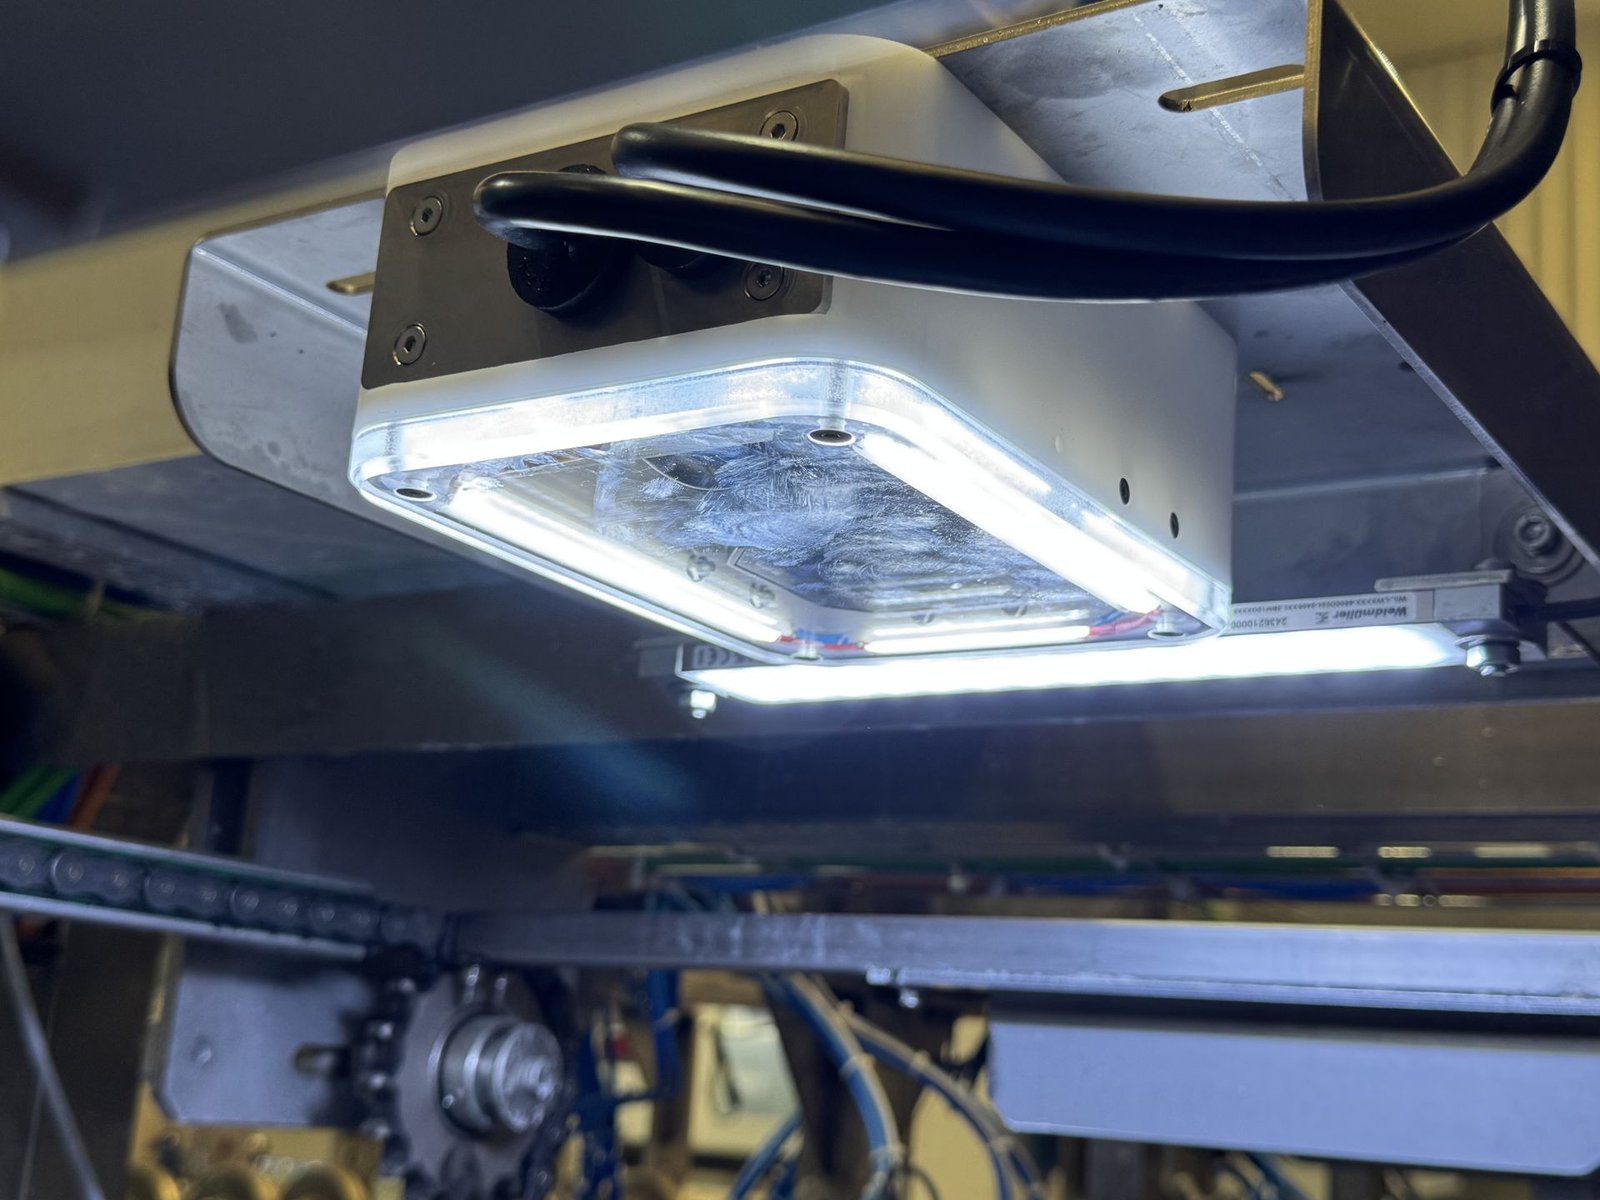
Les éléments
Quand une inspection échoue, ce n’est presque jamais à cause de la caméra. C’est généralement l’éclairage, la position de l’emballage, le seuil ou la recette. C’est pourquoi il convient d’examiner le système dans son ensemble :
Deux décisions techniques
Il n’existe pas de réponse meilleure dans tous les cas : cela dépend du défaut et de la ligne.
La caméra intelligente traite l’image dans la caméra elle-même : elle est compacte, s’installe dans peu d’espace et chaque point d’inspection est indépendant. Un système sur PC centralise plusieurs caméras et accepte des calculs plus lourds. Pour la plupart des contrôles en conditionnement (date, bouchon, étiquette, code, scellage), une caméra intelligente par point suffit.
La vision classique mesure et compare à l’aide de règles : elle est rapide, stable et facile à expliquer, idéale pour les mesures et les lectures. Le deep learning apprend à partir d’exemples conformes et défectueux et convient lorsque le défaut varie d’une pièce à l’autre (plis, reflets, produits naturels). De nombreuses lignes utilisent les deux.
Ce que l’on oublie à l’achat
Pendant l’essai, tout fonctionne. Les différences entre systèmes apparaissent avec l’usage quotidien, les changements de format et l’équipe de nuit.
Comment comparer les offres
Deux offres avec la même caméra peuvent donner des résultats très différents. Ce qui les distingue se voit lors d’un essai avec votre produit.
Si vous souhaitez voir comment on travaille avec un tel système, le simulateur de TIVOX Sentinel PLUS vous permet de configurer une installation, de provoquer des défauts et de consulter la galerie des rejets. Et par secteur : agroalimentaire, boissons et pharmacie.
Questions fréquentes
Cela dépend du nombre de points d’inspection, du type de contrôle, de l’éclairage, de l’éjecteur et de l’intégration à la ligne. En général, on commence par le point qui pose le plus de problèmes, on mesure le résultat, puis on étend. Le chiffre précis est donné après l’étude de votre cas.
Oui, c’est le cas le plus courant. La caméra se monte sur la ligne existante et communique avec elle par signaux numériques ou Modbus TCP ; l’éjecteur agit sur l’emballage non conforme.
Pour la plupart des contrôles en conditionnement, une caméra intelligente par point d’inspection suffit et s’installe plus simplement. Un système sur PC se justifie lorsqu’il faut coordonner de nombreuses caméras ou effectuer des calculs très lourds.
Cela dépend du défaut, de l’emballage et de la façon dont il arrive devant la caméra. C’est pourquoi la fiabilité s’estime par un essai avec vos emballages conformes et défectueux, et ce qui ne peut pas être garanti est dit avant la signature.
Lorsque le défaut ou le produit varie naturellement d’une pièce à l’autre et qu’il est difficile de le décrire avec des règles fixes. Pour des mesures, des contrôles de présence et des lectures nettes, les outils classiques sont généralement plus rapides et plus faciles à régler.
Oui. Nous réalisons un essai de faisabilité à distance et gratuit : vous nous envoyez des photos, des vidéos ou des échantillons de vos emballages conformes et défectueux (le déplacement sur site n’est pas inclus) et nous vous disons ce qui peut être contrôlé en ligne.
Essai de faisabilité à distance, gratuit
Envoyez-nous des photos, des vidéos ou des échantillons de vos emballages conformes et défectueux. Nous vous disons ce qui peut être contrôlé, avec quelle fiabilité attendue et ce qui ne peut pas être garanti.